
المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-09-24 الأصل: موقع


يعد إنشاء مصنع مبرد عبر الإنترنت عملية عالية المخاطر. يمكن أن تؤدي الانحرافات الطفيفة في درجة الحرارة أو الضغط إلى تلف شديد في المعدات، أو مخاطر على السلامة، أو إنتاج ممتد خارج المواصفات. يجب على مشغلي المحطات الموازنة بين الحاجة إلى وقت سريع للنقاء لتقليل هدر الطاقة مع قيود الإجهاد الحراري الصارمة للمعدات المبردة. تؤدي الشركات الناشئة اليدوية وغير الموثقة جيدًا إلى جداول زمنية غير متوقعة للتشغيل، وزيادة في النفقات التشغيلية، وتعطل محتمل في سلسلة التوريد. إنشاء موحدة، ومراقبة للغاية تضمن إجراءات بدء تشغيل وحدة فصل الهواء السلامة، وتحقق نقاء المنتج المستهدف بكفاءة، وتحمي الأصول الرأسمالية. غالبًا ما تدعم المرافق هذه الإجراءات من خلال التحكم المتقدم في العمليات، والتوائم الرقمية، وشركاء التشغيل الخبراء. يمنع النهج الدقيق حدوث صدمة حرارية، ويعمل على استقرار أعمدة التقطير بشكل أسرع، ويحول المصنع من مرحلة التنفيس عند بدء التشغيل إلى الإنتاج وفقًا للمواصفات مع الحد الأدنى من هدر المرافق.
الإعداد غير قابل للتفاوض: إن عمليات الفحص الصارمة قبل بدء التشغيل، بما في ذلك تطهير النظام واختبار التسرب ومعايرة الأجهزة، تحدد نجاح عملية التهدئة والتسييل بأكملها.
تعد الإدارة الحرارية أمرًا بالغ الأهمية: يجب أن تلتزم مرحلة التهدئة بشكل صارم بتدرجات درجة الحرارة المحددة من قبل الشركة المصنعة لمنع الإجهاد الكارثي للأنابيب والفشل الهيكلي لصندوق التبريد.
تعمل الأتمتة على زيادة الكفاءة: يؤدي الانتقال من التسلسل اليدوي إلى إجراءات بدء التشغيل الآلية إلى تقليل الوقت اللازم للوصول إلى النقاء بشكل كبير وتقليل تكلفة الطاقة المتكبدة أثناء مرحلة بدء التشغيل.
استمرارية التوريد: يعد التكامل السلس مع أنظمة النسخ الاحتياطي للسوائل (المبخرات) أمرًا ضروريًا للحفاظ على ضغط خط الأنابيب وإمدادات العملاء بينما يحقق المصنع الرئيسي المواصفات.
الخبرة تخفف المخاطر: الشراكة مع مهندسي التشغيل المتخصصين أو متخصصي تكامل أنظمة التحكم تضمن إدارة حالات عدم الاستقرار العابرة (على سبيل المثال، زيادة الضاغط، وفيضان الأعمدة) دون إيقاف تسلسل بدء التشغيل.
جدول المحتويات
يتطلب تنفيذ عملية بدء التشغيل الخالية من العيوب إعدادًا شاملاً. لا يمكنك التعجيل بالمرحلة المطلوبة مسبقًا دون المخاطرة بحدوث أعطال ميكانيكية خطيرة أو تلوث العملية. يجب على المشغلين التحقق من كل نظام فرعي قبل إدخال هواء التغذية إلى الأقسام المبردة.
قبل بدء التشغيل، يجب على المشغلين وضع حدود واضحة لمعدل التبريد، واهتزاز المعدات، والرطوبة، ومستويات ثاني أكسيد الكربون. معدل التبريد النموذجي هو 30-50 درجة مئوية في الساعة ، اعتمادًا على تصميم المبادل الحراري. ويجب أيضًا وضع حدود واضحة للإنذار وإيقاف التشغيل قبل بدء تشغيل الضواغط أو تبريد صندوق التبريد.
يجب أن يتبع بدء تشغيل ASU CGA ومتطلبات السلامة المحلية ذات الصلة. يجب معايرة أجهزة مراقبة الأكسجين للكشف عن الظروف الغنية بالأكسجين أو نقص الأكسجين أثناء التنفيس. يمكن أن يؤدي تنفيس الغاز عالي الضغط أيضًا إلى حدوث ضوضاء كبيرة، لذا يجب فحص كواتم الصوت ويجب أن يفي التنفيس بمتطلبات الضوضاء المحلية.
قبل التبريد، يجب تطهير الصندوق البارد والأنابيب بغاز جاف ودافئ لإزالة الرطوبة وثاني أكسيد الكربون والهيدروكربونات التي يمكن أن تتجمد داخل النظام. يجب على المشغلين فحص جميع مناطق الأنابيب والتحقق من مستويات الملوثات قبل بدء التبريد. عادةً ما تكون نقطة التكتل -60 درجة مئوية أو أقل مطلوبة، ويمكن أن يساعد اختبار الضغط في التأكد من عدم وجود تسربات داخلية في المبادل الحراري الرئيسي.
تعد الأدوات الدقيقة وصمامات التحكم سريعة الاستجابة ضرورية لبدء التشغيل الآمن. يجب على المشغلين اختبار صمامات Joule-Thomson، وصمامات الضاغط المضادة للارتفاع المفاجئ، وأجهزة إرسال درجة الحرارة، وأجهزة الضغط، وأجهزة تحليل الغاز قبل التبريد. يمكن أن تؤدي القراءات غير الصحيحة أو الاستجابة البطيئة للصمام إلى تشغيل غير مستقر أو إجهاد حراري مفرط.
قبل بدء التشغيل، تحقق من MAC وBAC والمضخات المبردة وأنظمة التشحيم وضغط الغاز الختم وتدفق مياه التبريد. يجب أن يوفر DCC أو ACU ما يكفي من التبريد المسبق قبل دخول الهواء إلى نظام التنقية. يجب على المشغلين أيضًا التحقق من معايرة ريشة توجيه مدخل MAC (IGV) ومصارف المبرد الداخلي لتقليل مخاطر زيادة الضاغط، وترحيل المياه، وتلف المكره.
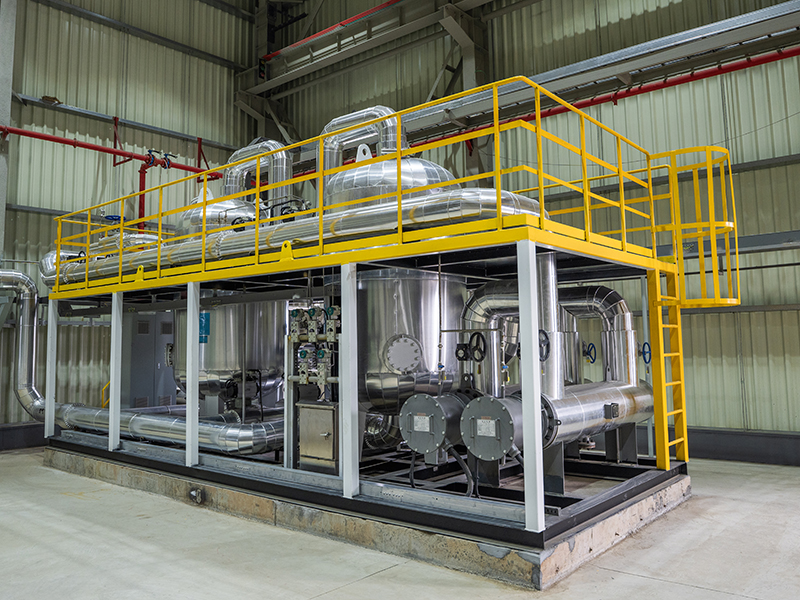
جوهر التكليف ينطوي على نهج منظم للغاية ومرحلي. يجب أن تصل كل مرحلة إلى حالة مستقرة قبل أن يبدأ المشغلون التسلسل التالي. يؤدي التسرع في هذه التحولات إلى عدم استقرار العملية وإطالة الوقت الإجمالي للوصول إلى النقاء.
قم بتشغيل ضاغط الهواء الرئيسي (MAC) وقم بإنشاء تدفق هواء ثابت أثناء مراقبة الاهتزاز. ثم يمر الهواء عبر DCC أو ACU للتبريد وإزالة الرطوبة قبل دخوله إلى وحدة PPU. تعمل وحدة PPU على إزالة الرطوبة المتبقية وثاني أكسيد الكربون والهيدروكربونات لحماية صندوق التبريد من التجمد والتلوث.
بمجرد توفر الهواء النظيف والجاف، ابدأ تشغيل توربين التمدد لتبريد صندوق التبريد والمعدات المبردة. يجب أن تنخفض درجة الحرارة تدريجياً لحماية المبادلات الحرارية والأنابيب المصنوعة من الألومنيوم من الإجهاد الحراري. يجب على المشغلين مراقبة التغيرات في درجات الحرارة عن كثب والبقاء ضمن حدود التبريد الموصى بها من قبل الشركة المصنعة.
عندما يصل الصندوق البارد إلى درجات الحرارة المبردة، يبدأ الهواء السائل في التشكل في أعمدة الضغط العالي والضغط المنخفض. يجب على المشغلين التحكم في مستويات السائل وتدفق الهواء ونسب الارتجاع واختلافات الضغط لمنع الفيضانات أو التشغيل غير المستقر. يتم بعد ذلك نقل الهواء السائل من خلال صمام Joule-Thomson لدعم المزيد من التبريد وتراكم السائل.
بمجرد تراكم كمية كافية من السائل، تتحول العملية إلى إنتاج الأكسجين والنيتروجين والأرجون حسب المواصفات. يقوم المشغلون بضبط تدفقات المنتج باستخدام بيانات المحلل في الوقت الفعلي حتى يتم الوصول إلى النقاء المطلوب. يمكن للمحطة بعد ذلك التوقف عن تنفيس الغاز غير المطابق للمواصفات والتحول تدريجياً من الإمداد الاحتياطي إلى صهاريج التخزين العادية أو توصيل خطوط الأنابيب.
فحوصات البدء الرئيسية:
تأكد من وضع صمامات تفريغ الضاغط بشكل صحيح.
تأكد من أن نظام تجديد PPU يعمل بشكل طبيعي.
تحديد الحد الأدنى من التدفق قبل زيادة سرعة التوربينات التوسعية.
مراقبة الضغط التفاضلي للمبادل الحراري الرئيسي أثناء تكوين السائل.
التحقق من نقاء المنتج قبل إرسال الغاز إلى المخازن أو خطوط الأنابيب.
ليست كل الشركات الناشئة متطابقة. تحدد الحالة الحرارية للصندوق البارد التسلسل المحدد للعمليات والمدة المطلوبة وملف المخاطر المرتبط بها. يقوم المشغلون بتحديد حالة المصنع بشكل صحيح لتحديد بروتوكول بدء التشغيل المناسب.
يتم تنفيذ البداية الدافئة عندما يكون الصندوق البارد في درجة الحرارة المحيطة. يحدث هذا عادةً بعد إجراء صيانة كبيرة، أو انقطاع التيار الكهربائي لفترة طويلة، أو التشغيل الأولي للمحطة. تتطلب البداية الدافئة تسلسل التهدئة والتهدئة الكامل والمطول. نظرًا لأن المعدات دافئة، يقوم المشغلون بتطبيق حدود التدرج الحراري بشكل صارم لتجنب الصدمة الحرارية. هذا الإجراء يستغرق وقتًا طويلاً. غالبًا ما يستغرق الأمر عدة أيام لتحقيق النقاء الكامل للمنتج، حيث يجب تبريد الكتلة الكاملة للأجزاء الداخلية للصندوق البارد بشكل منهجي إلى درجات الحرارة المبردة.
يتم تنفيذ البداية الباردة بعد إيقاف التشغيل المخطط له لفترة وجيزة حيث يتم الحفاظ على درجات الحرارة المبردة ومخزون السوائل داخل صندوق التبريد المعزول. نظرًا لأن المعدات باردة بالفعل، يتم تجاوز مرحلتي التخفيض والتبريد الممتد. يتحول التركيز إلى إعادة تشغيل الضاغط بسرعة، وإعادة إنشاء توازن البخار والسائل في أعمدة التقطير، وتقليل وقت التنفيس. البداية الباردة أسرع بكثير من البداية الدافئة. غالبًا ما يعيد المصنع إلى الإنتاج وفقًا للمواصفات في غضون ساعات قليلة. لا يزال المشغلون يديرون بعناية إعادة إدخال تدفق الهواء لمنع ارتفاع الضغط المفاجئ الذي قد يؤدي إلى الإخلال بمخزون العمود.
تتضمن عملية استعادة الرحلة اتخاذ إجراءات فورية مطلوبة بعد إيقاف التشغيل بشكل غير متوقع، مثل انقطاع التيار الكهربائي المفاجئ أو رحلة المعدات الحرجة. الهدف الأساسي أثناء الرحلة هو تعبئة النبات بأمان. يقوم المشغلون بعزل الصندوق البارد للاحتفاظ بمخزون السائل والحفاظ على درجات الحرارة المبردة لأطول فترة ممكنة. عادةً ما يتعامل منطق إيقاف التشغيل الآلي مع العزل الفوري، لكن المشغلين يتحققون من مواقع الصمام. بمجرد إزالة الخلل الأساسي، تخضع المحطة لعملية إعادة تشغيل سريعة. تعتمد خطوات الاسترداد المحددة على مقدار درجة الحرارة المفقودة وكمية مخزون السوائل المغلي أثناء فترة التوقف.
تؤثر استراتيجية التحكم المستخدمة أثناء التشغيل بشكل كبير على كفاءة وسلامة وسرعة بدء التشغيل. في حين أن العمليات اليدوية كانت تاريخياً هي المعيار، فإن المرافق الحديثة تعتمد بشكل متزايد على الأتمتة المتقدمة.

تعاني الشركات الناشئة اليدوية من الاعتماد الكبير على خبرة المشغل والمعرفة القبلية. عندما يقوم المشغلون بضبط صمامات JT يدويًا، ودوارات توجيه الموسع، ونقاط ضبط الضاغط، فإن استجابة المصنع تخضع لأوقات التفاعل البشري. وهذا النهج يزيد من خطر الخطأ البشري. يمكن أن يؤدي ذلك إلى تعطل المعدات، أو فيضان الأعمدة، أو تمديد فترات الاحتراق والتنفيس. غالبًا ما تؤدي العمليات اليدوية إلى معدلات تهدئة متحفظة وبطيئة للغاية حيث يخطئ المشغلون في توخي الحذر. يؤدي هذا إلى إهدار قدر كبير من الطاقة الكهربائية لتشغيل الضواغط دون إنتاج منتج مطابق للمواصفات.
تستخدم المصانع الحديثة منطق التحكم القائم على الحالة لأتمتة الانتقال بين مراحل بدء التشغيل. تعمل أنظمة التحكم المتقدم في العمليات (APC) على مراقبة المئات من متغيرات العملية بشكل مستمر، وضبط مواضع الصمامات وأحمال الضاغط في الوقت الفعلي. ويضمن هذا التحسين الديناميكي خلال الحالات العابرة أن تعمل المحطة تمامًا عند حدود حدودها الميكانيكية والحرارية دون تجاوزها. تنفذ التسلسلات الآلية تعديلات معقدة ومتعددة المتغيرات في وقت واحد. تقلل هذه الدقة بشكل كبير من الوقت اللازم للوصول إلى عمليات الحالة المستقرة.
تستخدم المرافق الرائدة التوائم الرقمية وبرامج النمذجة التنبؤية لرسم خريطة للمسار الأمثل لبدء التشغيل قبل تنفيذه في المصنع المباشر. يحاكي التوأم الرقمي السلوك الديناميكي الحراري والسوائل المحددة وحدة فصل الهواء . يختبر المشغلون سيناريوهات بدء التشغيل المختلفة في بيئة افتراضية، ويحددون الاختناقات المحتملة أو ظروف الارتفاع المفاجئ. تعمل بيانات المحاكاة هذه على تحسين منطق أتمتة DCS، مما يضمن أن يكون بدء التشغيل الفعلي فعالاً وآمنًا.
يوفر التحول إلى الأتمتة فوائد تشغيلية قابلة للقياس. يرتبط ربط عناصر التحكم في فترة التهدئة الآلية ارتباطًا مباشرًا بتقليل التعب الحراري في المبادلات الحرارية المصنوعة من الألومنيوم النحاسي. يؤدي ذلك إلى إطالة عمر الأصول وتقليل تكاليف الصيانة. يعمل التحكم الآلي في النقاء على تقليل الوقت المستغرق في تنفيس الغاز غير المطابق للمواصفات. ويرتبط هذا بشكل مباشر بانخفاض استهلاك الطاقة، والذي يتم قياسه بالكيلووات لكل طن من المنتج، خلال فترة بدء التشغيل. ويعني الوقت الأسرع للوصول إلى النقاء أن المصنع يبدأ في تحقيق الإيرادات في وقت أقرب، مما يعوض استهلاك الطاقة الهائل لضواغط الهواء الرئيسية.
مقياس التقييم |
التسلسل اليدوي |
التسلسل الآلي (APC) |
|---|---|---|
الوقت إلى النقاء |
متغير للغاية؛ يعتمد على خبرة المشغل. عموما أبطأ. |
أسرع باستمرار؛ الأمثل لتحقيق الاستقرار السريع. |
خطر الخطأ البشري |
عالي؛ عرضة للإفراط في التصحيح أو الإنذارات الفائتة أثناء الحالات العابرة. |
قليل؛ يعتمد على المنطق الحتمي والرصد المستمر متعدد المتغيرات. |
التحكم في الإجهاد الحراري |
رد الفعل؛ يقوم المشغلون بضبط الصمامات بعد ارتفاع درجات الحرارة. |
استباقية؛ يتوقع النظام التدرجات وينظم التدفق بسلاسة. |
كفاءة الطاقة |
فقير؛ تؤدي فترات التنفيس الممتدة إلى ارتفاع كيلووات/طن أثناء بدء التشغيل. |
ممتاز؛ يقلل من التنفيس خارج المواصفات ويحسن حمل الضاغط. |
الاعتماد على المعرفة القبلية |
عالي؛ يتطلب كبار المشغلين ذوي تاريخ المصنع المحدد. |
قليل؛ يتم تدوين أفضل الممارسات في منطق DCS. |
بدء التشغيل هو الفترة الأكثر تقلبا في تشغيل المصنع. إن فهم المخاطر الكامنة وتنفيذ استراتيجيات التخفيف القوية يحمي الأفراد والمعدات.
إن الخطر الميكانيكي الأكثر أهمية أثناء البداية الدافئة هو التبريد السريع. يؤدي إدخال الغاز البارد بسرعة كبيرة إلى حدوث انكماش حراري شديد. يمكن أن يؤدي ذلك إلى حدوث تسرب في الوصلات ذات الحواف أو التمزق الداخلي للمبادلات الحرارية ذات الزعانف المصنوعة من ألواح الألومنيوم. وللتخفيف من هذه المخاطر، تطبق المرافق إنذارات صارمة لمعدل التغيير ضمن نظام التحكم الموزع (DCS). يستخدم المشغلون صمامات تحويلية آلية للتحكم بدقة في تدفق الغاز البارد. وهذا يضمن بقاء انخفاض درجة الحرارة ضمن الحدود الآمنة التي حددتها الشركة المصنعة للمعدات.
يمكن أن تتجمد الرطوبة أو ثاني أكسيد الكربون التي تمر عبر وحدة PPU داخل النظام المبرد وتسد المبادل الحراري الرئيسي. يجب على المشغلين مراقبة أداء وحدة PPU والضغط التفاضلي (dP)، واتباع إجراءات إزالة الحد المناسبة قبل بدء التشغيل، واستخدام الإنذارات للكشف عن قيود التدفق مبكرًا.
يمكن أن تؤدي تغيرات الضغط والتدفق أثناء بدء التشغيل إلى ارتفاع الضاغط أو تشغيل الموسع غير المستقر. تساعد أدوات التحكم المضادة للارتفاع المفاجئ، وصمامات إعادة التدوير DCS، ومحركات الأقراص ذات السرعة المتغيرة (VSDs) في الحفاظ على التدفق المستقر. يجب على المشغلين أيضًا مراقبة اهتزاز التوربينات وضغط الغاز وظروف زيت التشحيم لتقليل مخاطر رحلات المعدات أو تلفها.
أثناء بدء التشغيل، يجب غالبًا تنفيس الغاز غير المطابق للمواصفات قبل أن يتمكن من دخول خط أنابيب المنتج. هذا يمكن أن يخلق مستويات عالية من الضوضاء والغاز النفايات. يمكن لكواتم الصوت ذات الحجم المناسب أن تقلل من ضوضاء التنفيس، في حين أن تسلسل بدء التشغيل الآلي يمكن أن يقلل من وقت التنفيس ويقلل من فقد الغاز.
غالبًا ما يتطلب تنفيذ شركة ناشئة آمنة وفعالة خبرة خارجية. وينطبق هذا بشكل خاص عند ترقية أنظمة التحكم أو تشغيل منشأة مبنية حديثًا. يعد اختيار البائع المناسب قرارًا كبيرًا للمشروع.
عند تقييم خدمات التشغيل الخاصة بأطراف ثالثة، فإنك تقوم بتقييم خبراتهم الهندسية المحددة. يجب على البائع إثبات سجل حافل مع طوبولوجيا المصنع المحددة الخاصة بك. يختلف تشغيل مصنع الأكسجين الغازي بشكل أساسي عن تشغيل مصنع سائل عالي النقاء مزود بأعمدة معقدة لاسترداد الأرجون. أنت تطلب دراسات حالة ومشاريع مرجعية تتوافق مع المواصفات الفنية الدقيقة لمنشأتك. وهذا يضمن أن البائع يفهم التحديات الديناميكية الحرارية الفريدة لعمليتك.
إذا قمت بالترقية إلى تسلسل بدء التشغيل الآلي، فيجب أن يتكامل نظام التشغيل الآلي الذي تم اختياره بسلاسة مع بنيات DCS أو PLC الحالية لديك. تخلق الأنظمة الملكية ذات الحلقة المغلقة اختناقات في التكامل. أنت تتأكد من أن حل البائع قابل للتطوير. وهذا يسمح بتوسيع المصنع في المستقبل أو إضافة خطوط إنتاج جديدة. يستخدم نظام التحكم بروتوكولات اتصال مفتوحة ويوفر منطقًا شفافًا. يمكن لفريق الهندسة الداخلي لديك استكشاف أخطاء هذا المنطق وإصلاحها والحفاظ عليه لفترة طويلة بعد مغادرة البائع للموقع.
لا ينتهي مشروع التشغيل الناجح عندما يصل المصنع إلى حالة الاستقرار. يمكنك تقييم البائعين بناءً على تقديمهم للدعم المستمر. تعد أجهزة محاكاة تدريب المشغلين عالية الدقة (OTS) أدوات لا تقدر بثمن. يتيح نظام OTS للمشغلين لديك ممارسة عمليات التشغيل الدافئة، والتشغيل البارد، واستعادة الرحلة في بيئة افتراضية آمنة قبل لمس المصنع المباشر. أنت تتأكد من أن البائع يوفر دعمًا فنيًا قويًا بعد بدء التشغيل. يتضمن ذلك التشخيص عن بعد وأوقات الاستجابة السريعة لاستكشاف أخطاء نظام التحكم وإصلاحها.
قم بإجراء تدقيق شامل لإجراءات التشغيل القياسية الحالية (SOPs) الخاصة ببدء التشغيل لتحديد الاختناقات اليدوية وثغرات السلامة.
قم بتقييم بيانات وقت النقاء التاريخية ومقاييس استهلاك الطاقة لتحديد التكلفة المالية لتأخيرات بدء التشغيل الحالية.
استشر متخصصًا في تكامل أنظمة التحكم لتحديد فرص التشغيل الآلي المحددة، مع التركيز على APC وتسلسل فترة التهدئة الآلي.
قم بتنفيذ أجهزة محاكاة تدريب المشغلين عالية الدقة لضمان قدرة فريقك على تنفيذ عمليات استرداد معقدة للرحلة وبدء التشغيل البارد بشكل لا تشوبه شائبة.
ج: اعتمادًا على حجم النبات وما إذا كانت بداية دافئة أو باردة، فإن تحقيق النقاء الكامل للمنتج يستغرق من 12 ساعة إلى عدة أيام. تكون البدايات الباردة أسرع بكثير، وغالبًا ما تستغرق بضع ساعات فقط. تتطلب البدايات الدافئة مراحل تهدئة واسعة النطاق ومتحكم فيها.
ج: تحدث البداية الدافئة عندما يكون الصندوق البارد في درجة الحرارة المحيطة، مما يتطلب عملية تبريد كاملة وبطيئة لمنع حدوث صدمة حرارية. تحدث البداية الباردة بعد إيقاف قصير حيث يتم الحفاظ على درجات الحرارة المبردة ومخزون السوائل، مما يسمح بالعودة إلى الإنتاج بشكل أسرع بكثير.
ج: تقوم وحدة PPU بإزالة الرطوبة وثاني أكسيد الكربون والهيدروكربونات النزرة من هواء التغذية. إذا دخلت هذه الملوثات إلى القسم المبرد، فإنها تتجمد، وتسد الممرات الضيقة للمبادلات الحرارية الرئيسية، وتفرض إغلاق المصنع على الفور.
ج: يعتمد الحد الأقصى المسموح به لمعدل التبريد على إرشادات الشركة المصنعة المحددة للمبادلات الحرارية المصنوعة من الألومنيوم الملحوم. عادةً ما يقتصر هذا المعدل بشكل صارم على ما بين 30 درجة مئوية و50 درجة مئوية في الساعة لمنع الانكماش الحراري غير المتساوي والأضرار الهيكلية الداخلية.
ج: يتم منع اندفاع الضاغط من خلال استخدام حلقات التحكم المضادة للاندفاع عالية الاستجابة داخل وحدات تحكم المجال DC. تراقب هذه الحلقات التدفق والضغط، وتفتح صمامات إعادة التدوير بسرعة للحفاظ على الحد الأدنى من متطلبات التدفق عبر الضاغط أثناء الظروف المتقلبة لبدء التشغيل.
ج: يقوم توربين التمدد بتوليد التبريد الأولي اللازم لتبريد المحطة. من خلال توسيع الهواء عالي الضغط بشكل متساوي الأقطاب، تعمل التوربينات على خفض درجة حرارة الهواء بشكل ملحوظ. يعد هذا أمرًا ضروريًا لخفض درجة حرارة الصندوق البارد إلى درجات حرارة التسييل المبردة.
ج: نعم، تستخدم المرافق الحديثة التحكم المتقدم في العمليات (APC) لأتمتة التسلسل بالكامل. يتحكم المنطق القائم على الحالة في مواضع الصمامات، وأحمال الضاغط، ومعدلات التبريد، مما يؤدي إلى نقل المحطة خلال كل مرحلة بشكل أسرع وأكثر أمانًا من التشغيل اليدوي.


