
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-24 Origen: Sitio


Poner en funcionamiento una planta criogénica es una operación de alto riesgo. Las desviaciones menores en la temperatura o la presión pueden provocar daños graves al equipo, riesgos para la seguridad o una producción prolongada fuera de las especificaciones. Los operadores de plantas deben equilibrar la necesidad de un tiempo rápido de pureza para minimizar el desperdicio de energía con las estrictas limitaciones de estrés térmico de los equipos criogénicos. Las puestas en marcha manuales y mal documentadas dan lugar a plazos de puesta en marcha impredecibles, mayores gastos operativos y posibles interrupciones en la cadena de suministro. Establecer un sistema estandarizado y altamente controlado. El procedimiento de puesta en marcha de la unidad de separación de aire garantiza la seguridad, logra la pureza objetivo del producto de manera eficiente y protege los activos de capital. Las instalaciones suelen respaldar estos procedimientos con control avanzado de procesos, gemelos digitales y socios expertos en puesta en marcha. Un enfoque preciso evita el choque térmico, estabiliza las columnas de destilación más rápido y hace que la planta pase de la ventilación inicial a la producción según las especificaciones con un desperdicio mínimo de servicios públicos.
La preparación no es negociable: las rigurosas comprobaciones previas al arranque, que incluyen la purga del sistema, las pruebas de fugas y la calibración de la instrumentación, dictan el éxito de todo el proceso de enfriamiento y licuefacción.
La gestión térmica es fundamental: la fase de enfriamiento debe cumplir estrictamente con los gradientes de temperatura especificados por el fabricante para evitar tensiones catastróficas en las tuberías y fallas estructurales de la caja fría.
La automatización impulsa la eficiencia: la transición de la secuenciación manual a los procedimientos de inicio automatizados reduce significativamente el tiempo de pureza y minimiza la penalización de energía incurrida durante la fase de inicio.
Continuidad del suministro: la integración perfecta con los sistemas de respaldo de líquido (vaporizadores) es esencial para mantener la presión de la tubería y el suministro del cliente mientras la planta principal cumple con las especificaciones.
La experiencia mitiga el riesgo: asociarse con ingenieros de puesta en marcha especializados o integradores de sistemas de control garantiza que las inestabilidades transitorias (por ejemplo, sobretensión del compresor, inundación de la columna) se gestionen sin detener la secuencia de arranque.
Tabla de contenido
Realizar una puesta en marcha impecable requiere de una preparación exhaustiva. No se puede apresurar la fase de requisitos previos sin correr el riesgo de fallas mecánicas graves o contaminación del proceso. Los operadores deben verificar cada subsistema antes de introducir aire de alimentación en las secciones criogénicas.
Antes de la puesta en marcha, los operadores deben establecer límites claros para la velocidad de enfriamiento, la vibración del equipo, la humedad y los niveles de CO₂. La tasa de enfriamiento típica es de 30 a 50 °C por hora , según el diseño del intercambiador de calor. También se deben establecer límites claros de alarma y apagado antes de arrancar los compresores o enfriar la caja fría.
La puesta en marcha de la ASU debe seguir la CGA y los requisitos de seguridad locales pertinentes. Los monitores de oxígeno deben calibrarse para detectar condiciones ricas o deficientes en oxígeno durante la ventilación. La ventilación de gas a alta presión también puede generar un ruido significativo, por lo que se deben inspeccionar los silenciadores y la ventilación debe cumplir con los requisitos de ruido locales.
Antes del enfriamiento, la caja fría y las tuberías deben purgarse con gas seco y tibio para eliminar la humedad, el CO₂ y los hidrocarburos que podrían congelarse dentro del sistema. Los operadores deben revisar todas las áreas de tuberías y verificar los niveles de contaminantes antes de que comience el enfriamiento. Normalmente se requiere un punto de rocío de -60 °C o menos , y las pruebas de presión pueden ayudar a confirmar que el intercambiador de calor principal no tiene fugas internas.
Instrumentos precisos y válvulas de control sensibles son esenciales para una puesta en marcha segura. Los operadores deben probar las válvulas Joule-Thomson, las válvulas antisobretensión del compresor, los transmisores de temperatura, los instrumentos de presión y los analizadores de gas antes del enfriamiento. Las lecturas incorrectas o la respuesta lenta de la válvula pueden causar un funcionamiento inestable o un estrés térmico excesivo.
Antes de la puesta en marcha, verifique MAC, BAC, bombas criogénicas, sistemas de lubricación, presión del gas de sellado y flujo de agua de refrigeración. El DCC o ACU deben proporcionar suficiente preenfriamiento antes de que entre aire en el sistema de purificación. Los operadores también deben verificar la calibración de las paletas guía de entrada (IGV) de MAC y los drenajes del intercooler para reducir el riesgo de sobretensión del compresor, arrastre de agua y daños al impulsor.
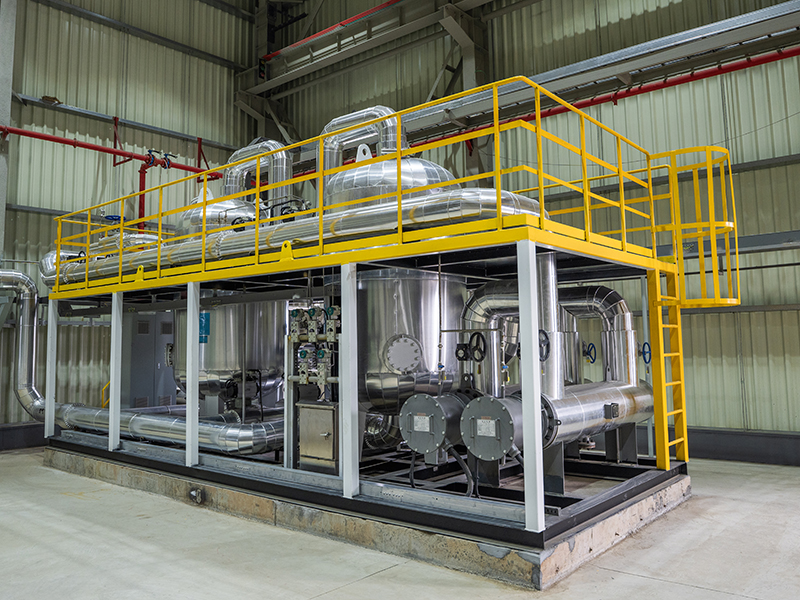
El núcleo de la puesta en servicio implica un enfoque por fases y muy estructurado. Cada fase debe alcanzar un estado estable antes de que los operadores inicien la siguiente secuencia. Acelerar estas transiciones provoca inestabilidad en el proceso y prolonga el tiempo general de pureza.
Encienda el compresor de aire principal (MAC) y establezca un flujo de aire estable mientras monitorea la vibración. Luego, el aire pasa a través del DCC o ACU para enfriarlo y eliminar la humedad antes de ingresar a la PPU. La PPU elimina la humedad restante, el CO₂ y los hidrocarburos para proteger la caja fría del congelamiento y la contaminación.
Una vez que se disponga de aire limpio y seco, encienda la turbina de expansión para enfriar la caja fría y el equipo criogénico. La temperatura debe disminuir gradualmente para proteger los intercambiadores de calor de aluminio y las tuberías del estrés térmico. Los operadores deben monitorear de cerca los cambios de temperatura y mantenerse dentro de los límites de enfriamiento recomendados por el fabricante.
A medida que la caja fría alcanza temperaturas criogénicas, comienza a formarse aire líquido en las columnas de alta y baja presión. Los operadores deben controlar los niveles de líquido, el flujo de aire, las relaciones de reflujo y las diferencias de presión para evitar inundaciones o un funcionamiento inestable. Luego, el aire líquido se transfiere a través de la válvula Joule-Thomson para favorecer un mayor enfriamiento y acumulación de líquido.
Una vez que se ha acumulado suficiente líquido, el proceso pasa a producir oxígeno, nitrógeno y argón según las especificaciones. Los operadores ajustan los flujos de productos utilizando datos del analizador en tiempo real hasta que se alcanza la pureza requerida. Luego, la planta puede dejar de ventilar gas fuera de especificación y cambiar gradualmente del suministro de respaldo a tanques de almacenamiento normales o suministro por tubería.
Comprobaciones clave de puesta en marcha:
Confirme que las válvulas de descarga del compresor estén colocadas correctamente.
Verifique que el sistema de regeneración de PPU esté funcionando normalmente.
Establecer flujo mínimo antes de aumentar la velocidad de la turbina de expansión.
Monitoree la presión diferencial del intercambiador de calor principal durante la formación de líquido.
Verifique la pureza del producto antes de enviar gas al almacenamiento o a las tuberías.
No todas las empresas emergentes son idénticas. El estado térmico de la caja fría dicta la secuencia específica de operaciones, la duración requerida y el perfil de riesgo asociado. Los operadores identifican correctamente el estado de la planta para seleccionar el protocolo de arranque adecuado.
Se ejecuta un arranque en caliente cuando la caja fría está a temperatura ambiente. Esto suele ocurrir después de un cambio de mantenimiento importante, una parada prolongada o la puesta en marcha inicial de la planta. El arranque en caliente requiere una secuencia completa y prolongada de desbarbado y enfriamiento. Debido a que el equipo está caliente, los operadores imponen estrictamente los límites del gradiente térmico para evitar el choque térmico. Este procedimiento requiere mucho tiempo. A menudo se necesitan varios días para alcanzar la pureza total del producto, ya que toda la masa del interior de la caja fría debe enfriarse sistemáticamente a temperaturas criogénicas.
Se ejecuta un arranque en frío después de una breve parada planificada en la que se han mantenido las temperaturas criogénicas y el inventario de líquidos dentro de la caja fría aislada. Debido a que el equipo ya está frío, se omiten las fases de desbarbado y enfriamiento extendido. La atención se centra en el reinicio rápido del compresor, restableciendo el equilibrio vapor-líquido en las columnas de destilación y minimizando el tiempo de ventilación. Un arranque en frío es significativamente más rápido que un arranque en caliente. A menudo, la planta vuelve a la producción según las especificaciones en unas pocas horas. Los operadores aún manejan cuidadosamente la reintroducción del flujo de aire para evitar aumentos repentinos de presión que podrían alterar el inventario de la columna.
La recuperación del disparo implica acciones inmediatas requeridas después de un apagado inesperado, como una falla eléctrica repentina o un disparo de equipo crítico. El objetivo principal durante un viaje es embotellar la planta de forma segura. Los operadores aíslan la caja fría para retener el inventario de líquidos y mantener las temperaturas criogénicas durante el mayor tiempo posible. La lógica de apagado automatizado generalmente maneja el aislamiento inmediato, pero los operadores verifican las posiciones de las válvulas. Una vez que se soluciona la falla subyacente, la planta se reinicia rápidamente. Los pasos de recuperación específicos dependen de cuánta temperatura se perdió y cuánto inventario de líquido se evaporó durante el tiempo de inactividad.
La estrategia de control utilizada durante la puesta en marcha influye en gran medida en la eficiencia, seguridad y velocidad de la puesta en marcha. Si bien las operaciones manuales fueron históricamente el estándar, las instalaciones modernas dependen cada vez más de la automatización avanzada.

Los arranques manuales dependen en gran medida de la experiencia del operador y del conocimiento tribal. Cuando los operadores ajustan manualmente las válvulas JT, las paletas guía del expansor y los puntos de ajuste del compresor, la respuesta de la planta está sujeta a los tiempos de reacción humana. Este enfoque aumenta el riesgo de error humano. Puede provocar disparos de equipos, inundación de columnas o tiempos prolongados de quema y venteo. Las operaciones manuales a menudo resultan en tasas de enfriamiento conservadoras y demasiado lentas, ya que los operadores pecan de cautelosos. Esto desperdicia una cantidad significativa de energía eléctrica al hacer funcionar los compresores sin producir un producto según las especificaciones.
Las plantas modernas utilizan una lógica de control basada en estados para automatizar la transición entre las fases de arranque. Los sistemas de control avanzado de procesos (APC) monitorean continuamente cientos de variables de proceso, ajustando las posiciones de las válvulas y las cargas del compresor en tiempo real. Esta optimización dinámica durante estados transitorios garantiza que la planta funcione exactamente al borde de sus límites mecánicos y térmicos sin excederlos. Las secuencias automatizadas ejecutan ajustes complejos y multivariables simultáneamente. Esta precisión reduce drásticamente el tiempo necesario para alcanzar operaciones en estado estable.
Las instalaciones líderes utilizan gemelos digitales y software de modelado predictivo para trazar la trayectoria de inicio óptima antes de ejecutarla en la planta activa. Un gemelo digital simula el comportamiento termodinámico y fluidodinámico del específico Unidad de Separación de Aire . Los operadores prueban varios escenarios de puesta en marcha en un entorno virtual, identificando posibles cuellos de botella o condiciones de sobretensión. Estos datos de simulación refinan la lógica de automatización del DCS, garantizando que el arranque real sea eficiente y seguro.
El cambio hacia la automatización proporciona beneficios operativos mensurables. La vinculación de controles de enfriamiento automatizados se correlaciona directamente con una reducción de la fatiga térmica en los intercambiadores de calor de aluminio soldado. Esto extiende la vida útil de los activos y reduce los costos de mantenimiento. El control de pureza automatizado minimiza el tiempo dedicado a ventilar el gas fuera de especificación. Esto se relaciona directamente con la reducción del consumo de energía, medido en kilovatios por tonelada de producto, durante la ventana de inicio. Un tiempo de pureza más rápido significa que la planta comienza a generar ingresos antes, compensando el enorme consumo de energía de los compresores de aire principales.
Métrica de evaluación |
Secuenciación manual |
Secuenciación automatizada (APC) |
|---|---|---|
Tiempo de pureza |
Altamente variable; Depende de la experiencia del operador. Generalmente más lento. |
Constantemente más rápido; optimizado para una rápida estabilización. |
Riesgo de error humano |
Alto; propenso a sobrecorrección o alarmas perdidas durante estados transitorios. |
Bajo; Se basa en una lógica determinista y un seguimiento continuo de múltiples variables. |
Control de estrés térmico |
Reactivo; Los operadores ajustan las válvulas después de que aumentan los gradientes de temperatura. |
Proactivo; El sistema anticipa pendientes y modula el flujo suavemente. |
Eficiencia Energética |
Pobre; Los tiempos de ventilación prolongados generan altos kW/tonelada durante el arranque. |
Excelente; Minimiza la ventilación fuera de especificación y optimiza la carga del compresor. |
Dependencia del conocimiento tribal |
Alto; requiere operadores experimentados con un historial específico de la planta. |
Bajo; Las mejores prácticas están codificadas en la lógica del DCS. |
La puesta en marcha es el período más volátil de la operación de una planta. Comprender los riesgos inherentes e implementar estrategias sólidas de mitigación protege al personal y al equipo.
El riesgo mecánico más importante durante un arranque en caliente es el enfriamiento rápido. La introducción de gas frío demasiado rápido provoca una contracción térmica grave. Esto puede provocar fugas en las uniones bridadas o la rotura interna de los intercambiadores de calor de placas y aletas de aluminio. Para mitigar este riesgo, las instalaciones implementan estrictas alarmas de tasa de cambio dentro del Sistema de control distribuido (DCS). Los operadores utilizan válvulas de derivación automatizadas para controlar con precisión el flujo de gas frío. Esto garantiza que la caída de temperatura se mantenga dentro de los límites de seguridad especificados por el fabricante del equipo.
La humedad o el CO₂ que pasa a través de la PPU pueden congelarse dentro del sistema criogénico y bloquear el intercambiador de calor principal. Los operadores deben monitorear el rendimiento de la PPU y la presión diferencial (dP), seguir los procedimientos de desbarbado adecuados antes del arranque y usar alarmas para detectar restricciones de flujo de manera temprana.
Los cambios de presión y flujo durante el arranque pueden provocar un aumento repentino del compresor o un funcionamiento inestable del expansor. Los controles antisobretensiones, las válvulas de reciclaje DCS y los variadores de velocidad (VSD) ayudan a mantener un flujo estable. Los operadores también deben monitorear la vibración de la turbina, la presión del gas de sellado y las condiciones del aceite lubricante para reducir el riesgo de disparos del equipo o daños a los rodamientos.
Durante el arranque, a menudo se debe ventilar el gas fuera de especificación antes de que pueda ingresar a la tubería del producto. Esto puede generar altos niveles de ruido y gases residuales. Los silenciadores del tamaño adecuado pueden reducir el ruido de ventilación, mientras que las secuencias de arranque automatizadas pueden acortar el tiempo de ventilación y reducir las pérdidas de gas.
Ejecutar una puesta en marcha segura y eficiente a menudo requiere experiencia externa. Esto es especialmente cierto cuando se actualizan los sistemas de control o se pone en marcha una instalación recién construida. Seleccionar al proveedor adecuado es una decisión importante en el proyecto.
Al evaluar los servicios de puesta en servicio de terceros, usted evalúa su experiencia específica en ingeniería. El proveedor debe demostrar un historial comprobado con la topología específica de su planta. La puesta en marcha de una planta de oxígeno gaseoso es fundamentalmente diferente de la puesta en marcha de una planta de líquido de alta pureza con complejas columnas de recuperación de argón. Usted exige estudios de casos y proyectos de referencia que coincidan con las especificaciones técnicas exactas de sus instalaciones. Esto garantiza que el proveedor comprenda los desafíos termodinámicos únicos de su proceso.
Si actualiza a la secuenciación de inicio automatizada, la plataforma de automatización elegida debe integrarse perfectamente con sus arquitecturas DCS o PLC existentes. Los sistemas propietarios de circuito cerrado crean cuellos de botella en la integración. Usted se asegura de que la solución del proveedor sea escalable. Esto permite futuras ampliaciones de la planta o la incorporación de nuevas líneas de productos. El sistema de control utiliza protocolos de comunicación abiertos y proporciona una lógica transparente. Su equipo de ingeniería interno puede solucionar problemas y mantener esta lógica mucho después de que el proveedor abandone el sitio.
Un proyecto de puesta en marcha exitoso no termina cuando la planta alcanza el estado estacionario. Usted evalúa a los proveedores en función de su prestación de soporte continuo. Los simuladores de entrenamiento de operadores (OTS) de alta fidelidad son herramientas invaluables. Un OTS permite a sus operadores practicar arranques en caliente, arranques en frío y recuperaciones de disparo en un entorno virtual seguro antes de tocar la planta activa. Usted se asegura de que el proveedor proporcione un sólido soporte técnico posterior a la puesta en marcha. Esto incluye diagnóstico remoto y tiempos de respuesta rápidos para la resolución de problemas del sistema de control.
Realice una auditoría integral de sus procedimientos operativos estándar (SOP) de puesta en marcha actuales para identificar cuellos de botella manuales y brechas de seguridad.
Evalúe los datos históricos de tiempo de pureza y las métricas de consumo de energía para cuantificar el costo financiero de sus retrasos en la puesta en marcha actuales.
Consulte con un integrador de sistemas de control especializado para identificar oportunidades de automatización específicas, centrándose en APC y secuenciación automatizada de enfriamiento.
Implemente simuladores de capacitación de operadores de alta fidelidad para garantizar que su equipo pueda ejecutar recuperaciones de viajes complejas y arranques en frío sin problemas.
R: Dependiendo del tamaño de la planta y de si se trata de un inicio en caliente o en frío, lograr la pureza total del producto lleva entre 12 horas y varios días. Los arranques en frío son significativamente más rápidos y a menudo tardan sólo unas pocas horas. Los arranques en caliente requieren un desbarbado exhaustivo y fases de enfriamiento controladas.
R: Se produce un arranque en caliente cuando la caja fría está a temperatura ambiente, lo que requiere un enfriamiento lento y completo para evitar un choque térmico. Se produce un arranque en frío después de una breve parada en la que se han mantenido las temperaturas criogénicas y el inventario de líquidos, lo que permite un retorno a la producción mucho más rápido.
R: La PPU elimina la humedad, el dióxido de carbono y las trazas de hidrocarburos del aire de alimentación. Si estos contaminantes ingresan a la sección criogénica, se congelan, bloquean los pasajes estrechos de los intercambiadores de calor principales y obligan al cierre inmediato de la planta.
R: La tasa de enfriamiento máxima permitida depende de las pautas específicas del fabricante para los intercambiadores de calor de aluminio soldado. Normalmente, esta velocidad se limita estrictamente a entre 30 °C y 50 °C por hora para evitar una contracción térmica desigual y daños estructurales internos.
R: La sobretensión del compresor se evita mediante el uso de circuitos de control antisobretensión de alta respuesta dentro del DCS. Estos circuitos monitorean el flujo y la presión, abriendo rápidamente válvulas de reciclaje para mantener los requisitos mínimos de flujo a través del compresor durante las condiciones fluctuantes de arranque.
R: La turbina de expansión genera la refrigeración primaria necesaria para enfriar la planta. Al expandir isentrópicamente el aire a alta presión, la turbina reduce significativamente la temperatura del aire. Esto es esencial para llevar la caja fría a temperaturas de licuefacción criogénica.
R: Sí, las instalaciones modernas utilizan Control de Proceso Avanzado (APC) para automatizar completamente la secuencia. La lógica basada en estados controla las posiciones de las válvulas, las cargas del compresor y las velocidades de enfriamiento, haciendo que la planta pase por cada fase de manera más rápida y segura que la operación manual.


