
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-24 Origen: Sitio


El tiempo de inactividad no planificado en la separación criogénica de aire conlleva graves riesgos operativos y financieros. Una sola falla mecánica o de proceso puede detener la producción posterior de instalaciones industriales pesadas y de atención médica que dependen del oxígeno médico. Más allá de las interrupciones inmediatas de la producción, las fallas de los equipos introducen riesgos de seguridad catastróficos. La contaminación por oxígeno líquido plantea graves riesgos de explosión si los hidrocarburos se acumulan sin ser detectados. La infraestructura obsoleta y las variables ambientales impredecibles inevitablemente degradan el rendimiento del sistema con el tiempo. La alta humedad ambiental y la tensión mecánica continua provocan un rápido desgaste de los componentes. La deriva de medición y las averías en la filtración afectan a las etapas centrales de compresión, purificación y destilación. Los gerentes de planta y los ingenieros de procesos necesitan un marco de evaluación técnica riguroso para mantener las operaciones. Debemos pasar de la resolución de problemas reactiva a estrategias proactivas y diseñadas. Implementación robusta Las soluciones de unidades de separación de aire garantizan confiabilidad, seguridad y estabilidad de rendimiento a largo plazo.
La humedad y la contaminación son las principales amenazas: una prepurificación inadecuada conduce a la congelación criogénica y a la acumulación de hidrocarburos, lo que requiere intervenciones inmediatas de filtración y tamiz molecular de alta calidad.
La deriva de la instrumentación degrada el rendimiento: la desalineación no detectada del sensor afecta directamente la pureza del gas; Los sistemas de medición redundantes y autocalibrados son obligatorios para el control de calidad.
El mantenimiento predictivo supera a las soluciones reactivas: la transición del monitoreo basado en cronogramas a un monitoreo basado en condiciones para compresores y expansores reduce drásticamente las fallas mecánicas catastróficas.
La seguridad, el cumplimiento y la gestión de riesgos impulsan la selección de soluciones: todas las soluciones de unidades de separación de aire implementadas deben alinearse con estrictos estándares de seguridad de gases industriales (por ejemplo, EIGA, CGA) y pautas de riesgo de propiedad para mitigar los riesgos de explosión en ambientes ricos en oxígeno.
Tabla de contenido
Un confiable La unidad de separación de aire debe mantener una producción estable, la pureza del gas requerida y un funcionamiento seguro. Incluso una parada breve puede afectar la producción de oxígeno, nitrógeno o argón y generar costos adicionales durante el mantenimiento y el reinicio.
Cuando una ASU se detiene inesperadamente, la producción de gas se detiene inmediatamente. Es posible que también sea necesario rechazar los productos que no cumplan con los niveles de pureza requeridos. Esto reduce directamente la producción de la planta y puede afectar las operaciones posteriores que dependen de un suministro estable de gas.
Los impactos clave incluyen:
Pérdida de producción de oxígeno, nitrógeno o argón.
Gas fuera de especificación y salida rechazada
Interrupción de la producción posterior
Mayores costos de mantenimiento de emergencia
Reiniciar una planta criogénica de separación de aire requiere mucho tiempo y energía. La caja fría debe volver a la temperatura de funcionamiento requerida antes de que se pueda reanudar la producción normal. Los compresores pueden funcionar durante un período prolongado durante este proceso mientras se produce poco o ningún producto utilizable.
El tiempo de inactividad de ASU también puede estar relacionado con graves problemas de seguridad. Se debe evitar que los hidrocarburos y otros contaminantes se acumulen en el oxígeno líquido porque pueden crear condiciones peligrosas. Por lo tanto, la filtración, purificación, monitorización y gestión del oxígeno líquido fiables son partes esenciales del funcionamiento seguro de la planta.
Las fallas repetidas de los equipos pueden aumentar los riesgos operativos y de cumplimiento. Los gerentes de planta deben mantener registros claros de los eventos de seguridad, la calibración del analizador, la vibración del equipo y las actividades de mantenimiento. Estos registros ayudan a demostrar que la planta controla activamente los riesgos y mantiene los equipos críticos.
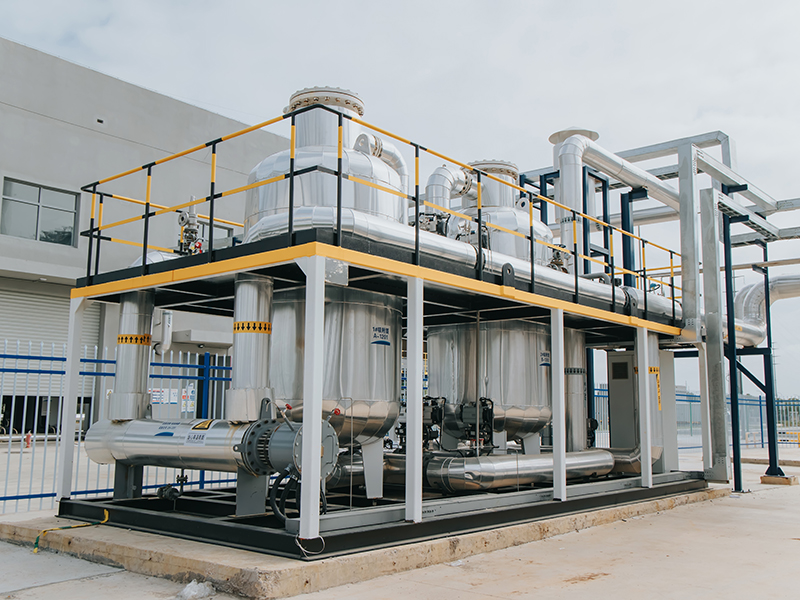
El vapor de agua y el dióxido de carbono pueden entrar en la caja fría si la unidad de prepurificación no los elimina adecuadamente. A temperaturas criogénicas, se congelan y pueden bloquear los intercambiadores de calor, reducir el flujo de gas y aumentar la caída de presión. El uso de tamices moleculares 13X, ciclos de regeneración adecuados y control de la humedad pueden ayudar a prevenir la congelación y mantener el sistema funcionando sin problemas.

Una mala filtración de aire puede permitir que partículas e hidrocarburos entren en la ASU y se acumulen en oxígeno líquido, creando graves riesgos de seguridad. La filtración de aire de múltiples etapas y la filtración química pueden reducir estos contaminantes antes de que lleguen al compresor. El monitoreo continuo de hidrocarburos y la purga adecuada de oxígeno líquido también son importantes para prevenir acumulaciones peligrosas.
Los sensores ASU pueden perder precisión después de largos períodos de funcionamiento, lo que puede afectar el control del proceso y la pureza final del gas. Los analizadores de oxígeno y otros sensores importantes deben calibrarse periódicamente utilizando gases certificados. Los sensores redundantes, la calibración automática y el monitoreo digital también pueden ayudar a detectar lecturas incorrectas antes de que afecten la producción.
Los compresores y turboexpansores funcionan bajo tensión mecánica continua, por lo que los cojinetes, sellos y otras piezas pueden desgastarse con el tiempo. Problemas como la sobretensión del compresor, la alta vibración y el sobrecalentamiento pueden provocar fallas en el equipo y tiempo de inactividad. El monitoreo continuo de vibraciones, el análisis de aceite y el monitoreo de temperatura pueden ayudar a detectar estos problemas de manera temprana y respaldar el mantenimiento predictivo.
Los ingenieros de planta deben elegir entre actualizaciones específicas y una revisión completa del sistema según el estado del equipo, el presupuesto y las necesidades de producción. Las actualizaciones modulares, como reemplazar tamices moleculares o agregar nuevos sensores, generalmente cuestan menos y requieren menos tiempo de inactividad. Una revisión completa requiere más inversión, pero puede mejorar la eficiencia a largo plazo, aumentar la capacidad y resolver problemas más importantes del sistema.
Un proveedor experimentado de ASU debería proporcionar más que equipos. El proveedor debe comprender el proceso completo de separación de aire y garantizar que los nuevos componentes funcionen correctamente con los equipos y sistemas de control existentes. Un sólido soporte de ingeniería, pruebas del sistema, revisiones de seguridad y mantenimiento a largo plazo pueden ayudar a prevenir nuevos problemas después de una actualización.
Las actualizaciones de ASU deben seguir los estándares de seguridad de la industria, especialmente para equipos que manejan oxígeno y líquidos criogénicos. Las válvulas, accesorios, sistemas de control y otros componentes deben cumplir los requisitos de seguridad pertinentes. Seguir las pautas de CGA y EIGA puede ayudar a reducir los riesgos operativos, proteger a los trabajadores y mantener la operación segura de la planta.
Los administradores de instalaciones navegan constantemente por la tensión entre el capital inicial y los ahorros operativos. Los equipos de diagnóstico premium requieren un alto gasto de capital inicial para adquirirlos e instalarlos. Sin embargo, estas actualizaciones avanzadas reducen drásticamente los gastos operativos a largo plazo año tras año. La evaluación de este equilibrio determina la salud financiera de la instalación de producción de gas. La evaluación del gasto del ciclo de vida requiere analizar la eficiencia energética. Un diseño de impulsor de compresor altamente eficiente podría costar más por adelantado, pero reduce la carga eléctrica en varios megavatios en una década.
El consumo de energía disminuye significativamente cuando los intercambiadores de calor permanecen completamente libres de hielo. Los costos de reparación de emergencia desaparecen cuando el monitoreo predictivo detecta tempranamente el desgaste de los rodamientos. Evaluar los costos del ciclo de vida durante una vida útil de una planta de 10 a 20 años es esencial para realizar pronósticos precisos. Debe tener en cuenta el costo de las piezas de repuesto, el tiempo de inactividad programado y la penalización energética por operar equipos degradados.
Estrategia de mantenimiento |
Impacto inicial del CAPEX |
Impacto OPEX a largo plazo |
Riesgo de tiempo de inactividad no planificado |
|---|---|---|---|
Reactivo (ejecución hasta falla) |
Muy bajo |
Extremadamente alto (reparaciones de emergencia, desperdicio de energía) |
Crítico (alta probabilidad de falla catastrófica) |
Preventivo (basado en cronograma) |
Moderado |
Alto (Reemplazo prematuro de piezas sanas) |
Moderado (omite fallas aleatorias de componentes) |
Predictivo (basado en condiciones) |
Alto (Sensores, software, formación) |
Bajo (energía optimizada, solo reparaciones planificadas) |
Mínimo (Anomalías detectadas con semanas de antelación) |
La instalación de actualizaciones sólidas de hardware requiere interrupciones de las instalaciones cuidadosamente planificadas. No se puede revisar un compresor de aire principal mientras la planta esté produciendo activamente oxígeno líquido. El cierre de la caja fría detiene temporalmente toda la generación de ingresos. Esta realidad obliga a la dirección a sopesar las pérdidas a corto plazo con las ganancias futuras. La planificación de la respuesta requiere un método estricto de ruta crítica para garantizar que todos los contratistas ejecuten sus tareas en la secuencia correcta.
Programe actualizaciones importantes exclusivamente durante los plazos de entrega obligatorios. Esta estrategia minimiza el impacto general en la producción y se alinea con los programas de mantenimiento existentes. Equilibrar la pérdida de ingresos a corto plazo con las ganancias de confiabilidad a largo plazo requiere coordinación entre departamentos. Una planificación adecuada garantiza que la caja fría se reinicie sin problemas sin introducir nuevas variables de proceso. La prefabricación de carretes de tubería fuera del sitio reduce drásticamente el tiempo requerido para la soldadura en campo durante la interrupción.
La mitigación proactiva de la humedad, la filtración y las fallas mecánicas es absolutamente no negociable. Las operaciones criogénicas seguras, conformes y rentables exigen una supervisión técnica rigurosa y continua. La selección de un socio de ingeniería requiere criterios de selección estrictos basados en capacidades del mundo real. Priorizar la experiencia de campo comprobada y el estricto cumplimiento de los estándares de seguridad globales. Exija soporte para el ciclo de vida a largo plazo en lugar de conformarse con una simple entrega de hardware. Para asegurar el futuro operativo de sus instalaciones, ejecute los siguientes pasos inmediatamente.
Ejecute una auditoría integral del sitio centrándose en el rendimiento de la unidad de prepurificación y las presiones diferenciales del intercambiador de calor.
Actualice el mantenimiento heredado basado en cronogramas a un monitoreo continuo de vibraciones en todos los equipos rotativos.
Calibre todos los analizadores de pureza utilizando gases patrón certificados para establecer una línea de base precisa.
Revise y actualice todos los protocolos de purga de oxígeno líquido para garantizar que la acumulación de hidrocarburos se mantenga muy por debajo de los límites explosivos inferiores.
R: La congelación se debe principalmente a que la unidad de prepurificación no elimina la humedad atmosférica y el dióxido de carbono. Estos gases traza pasan por alto los tamices moleculares degradados y se solidifican instantáneamente a temperaturas criogénicas. Esta acumulación de hielo bloquea físicamente los estrechos pasos de los principales intercambiadores de calor, restringiendo el flujo y reduciendo la eficiencia general de la planta.
R: La vida útil del tamiz molecular varía mucho según las condiciones ambientales de funcionamiento y los ciclos de regeneración térmica. Por lo general, oscilan entre 3 y 5 años de servicio continuo. Sin embargo, se deben reemplazar inmediatamente cuando los tiempos de penetración de la humedad se acortan constantemente, lo que indica que las perlas desecantes han perdido su capacidad de adsorción.
R: Los riesgos más graves implican la acumulación de hidrocarburos en el oxígeno líquido, lo que puede provocar explosiones catastróficas e incontenidas. Los riesgos adicionales incluyen atmósferas enriquecidas con oxígeno que crean graves riesgos de incendio, o ambientes con deficiencia de oxígeno que conducen a la asfixia en espacios confinados de las plantas.
R: Los sensores de deriva proporcionan datos inexactos de flujo, presión y pureza al sistema de control central. Esta información errónea conduce a relaciones de reflujo inadecuadas y temperaturas de destilación incorrectas. En última instancia, esto degrada la pureza de los productos finales de nitrógeno, oxígeno o argón, lo que hace que los lotes no cumplan con las estrictas especificaciones del cliente.
R: Implementar un monitoreo continuo basado en la condición es la solución más efectiva. Específicamente, la implementación de análisis de vibraciones en tiempo real y monitoreo de desechos de aceite permite a los operadores detectar la degradación temprana de los rodamientos y el desgaste de los sellos. Este enfoque predictivo previene fallas mecánicas catastróficas y elimina la necesidad de revisiones reactivas de emergencia.
R: Para prevenir la acumulación se requiere una filtración del aire ambiental en varias etapas y una prepurificación altamente efectiva para bloquear la entrada de químicos. Además, las instalaciones deben utilizar sistemas continuos de monitoreo total de hidrocarburos. Mantener tasas de purga de líquido continuas y adecuadas desde el condensador principal también es esencial para eliminar trazas de contaminantes antes de que se concentren.
R: Las fallas detienen inmediatamente el suministro de gases industriales y médicos críticos. Los sectores manufactureros pesados enfrentan operaciones de soldadura, corte y fundición estancadas, lo que genera enormes pérdidas de ingresos. En el sector sanitario, una interrupción en el suministro de oxígeno médico compromete directamente la seguridad del paciente y las operaciones hospitalarias, lo que hace que la generación confiable de gas sea una necesidad crítica para la vida.


