
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-24 Origine : Site


Les temps d’arrêt imprévus dans la production de gaz cryogénique frappent durement. Lorsqu'une usine tombe en panne, vous perdez du produit, évacuez des gaz coûteux et brûlez d'énormes quantités d'énergie pour retrouver la pureté. Gérer un L'unité de séparation d'air signifie lutter contre l'usure mécanique et thermodynamique constante. Les compresseurs à grande vitesse vibrent et se dégradent. Les tamis moléculaires perdent leur capacité d'adsorption. Les colonnes de distillation sont encrassées. Les boîtiers Coldbox fuient et perdent leur valeur d’isolation.
Vous avez besoin d'un protocole de maintenance standardisé et conforme à l'EIGA/CGA pour empêcher ces réalités physiques de détruire votre calendrier de production. Une approche stricte maintient la pureté du gaz stable, maximise le rendement et maintient la sécurité du site. Nous détaillerons une liste de contrôle complète et un cadre d’évaluation des fournisseurs. Ce guide vous donne les protocoles de terrain exacts requis pour assurer le fonctionnement fiable de votre installation cryogénique, en évitant les pénalités énergétiques massives liées aux arrêts réactifs.
Coûts préventifs ou réactifs : la surveillance de routine des échangeurs de chaleur, des refroidisseurs et des compresseurs réduit les risques de panne catastrophique et optimise la consommation d'énergie massive typique des ASU.
L'intégrité de la boîte froide n'est pas négociable : l'inspection périodique de l'enceinte de la boîte froide pour vérifier son étanchéité, le débit de gaz de purge et la dégradation de la perlite est un mandat essentiel en matière de sécurité et d'efficacité.
Portée complète : La maintenance efficace des unités de séparation d'air s'étend au-delà du processus principal pour inclure les réservoirs de stockage de liquide cryogénique adjacents, les vaporisateurs et les systèmes de rectification.
Revirements stratégiques : les arrêts d'usine annuels ou semestriels nécessitent une définition précise, nécessitant souvent le recours à des sous-traitants cryogéniques tiers spécialisés pour des réparations complexes, des déménagements d'usines et des remplacements de tamis moléculaires.
Conformité et sécurité : le respect des bulletins de sécurité standard de l'industrie (par exemple, EIGA, CGA, AIGA) constitue la base de toutes les activités de maintenance, atténuant les risques associés aux hautes pressions et aux liquides cryogéniques.
Table des matières
Un programme de maintenance réussi produit des résultats opérationnels spécifiques et mesurables. Vous devez maintenir la pureté des produits dans les flux d’oxygène, d’azote et d’argon, souvent jusqu’à des niveaux d’impuretés de l’ordre de parties par milliard. Vous devez maximiser le rendement volumétrique tout en minimisant la consommation électrique spécifique. Atteindre ces objectifs nécessite une intervention proactive avant que l’usure mécanique n’ait un impact sur l’efficacité thermodynamique. Lorsque les équipements se dégradent, l’usine consomme davantage d’électricité pour produire le même volume de gaz.
Les fuites, l'encrassement de l'échangeur thermique et les problèmes de refroidissement peuvent augmenter la charge sur le compresseur d'air principal et augmenter la consommation d'énergie. L'humidité ou le dioxyde de carbone traversant le PPU peuvent également geler à l'intérieur du système cryogénique, bloquant les échangeurs de chaleur et les équipements de distillation. Ces problèmes réduisent l'efficacité de l'usine et peuvent provoquer des arrêts imprévus nécessitant plusieurs jours de dégivrage et de redémarrage.
Les installations cryogéniques doivent respecter des exigences de sécurité strictes car elles manipulent des pressions élevées, de l'oxygène liquide et d'autres fluides cryogéniques. Les fuites d'oxygène peuvent augmenter les risques d'incendie, tandis que l'accumulation d'hydrocarbures dans l'oxygène liquide peut créer de graves dangers. La détection régulière des fuites, la surveillance de l’air, la purge des liquides et l’étalonnage de l’analyseur permettent de contrôler ces risques. La maintenance doit également suivre les directives de sécurité pertinentes de l'AIGA et de l'EIGA.
Traduire les contrôles de routine en résultats opérationnels spécifiques est la valeur fondamentale d’un programme de maintenance structuré. La vérification des niveaux de réfrigérant évite la surcharge de l’unité de pré-purification. La surveillance des vibrations évite une panne catastrophique du compresseur. Exécution La maintenance des unités de séparation d’air nécessite une approche basée sur le temps, classée par intervalles quotidiens, mensuels et annuels.
Intervalle d'entretien |
Focus sur les composants |
Résultat cible |
Action requise |
|---|---|---|---|
Tous les jours |
Compresseurs et PPU |
Prévenir les pannes mécaniques ; assurer un air d'alimentation sec. |
Enregistrez les vibrations, vérifiez les niveaux d’huile, surveillez les températures du refroidisseur. |
Hebdomadaire |
Coldbox et vaporisateurs |
Entretenir l'isolation; empêcher la formation de ponts de glace. |
Vérifiez le débit du gaz de purge, inspectez le boîtier pour déceler le gel et dégivrez les vaporisateurs. |
Mensuel |
Vannes et analyseurs |
Maintenir le contrôle des flux ; garantir la pureté. |
Vannes de contrôle d'essai de course, étalonner les analyseurs avec du gaz d'échelle. |
Trimestriel |
Échangeurs de chaleur et filtres |
Détecter les premiers signes d'encrassement ; protéger les roues. |
Tendance aux pressions différentielles, remplacer les éléments du filtre d'admission. |
Annuel |
Systèmes de sécurité et tamis |
Recertifier les appareils sous pression ; restaurer l'adsorption. |
Testez les SRV au banc, évaluez les temps de passage des tamis moléculaires. |
Les inspections quotidiennes constituent la première ligne de défense contre la dégradation des équipements. Les opérateurs de l'usine doivent effectuer des visites physiques et examiner les tendances des données de la salle de contrôle. S'appuyer uniquement sur les alarmes DCS est une stratégie réactive. Les opérateurs doivent regarder, écouter et sentir l'équipement.
Systèmes de compresseur : surveillez les niveaux de vibrations sur le compresseur d'air principal et le compresseur d'air d'appoint à l'aide de sondes de proximité et d'accéléromètres de boîtier. Suivez de près les températures des roulements. Vérifiez la pression de l'huile de lubrification et recherchez les signatures acoustiques inhabituelles indiquant une usure mécanique ou des conditions de surtension imminentes.
Unité de pré-purification (PPU) : Vérifiez quotidiennement les niveaux de réfrigérant du refroidisseur. Inspectez le système de refroidissement pour déceler des fuites visibles. Surveillez les températures de l'eau réfrigérée pour garantir que l'air d'alimentation est correctement refroidi avant d'entrer dans les lits de tamis moléculaires. Les températures élevées de l’air d’alimentation réduisent considérablement la capacité d’adsorption de la zéolite.
Boîtier Coldbox : Vérifiez le débit continu de gaz de purge d’azote. Le gaz de purge maintient une légère pression positive, empêchant la pénétration de l'humidité ambiante. Surveillez la coque extérieure en acier au carbone pour détecter tout givrage, transpiration ou condensation anormale. La glace extérieure indique une défaillance de l'isolation interne, des vides de perlite ou des fuites de tuyauterie cryogénique.
Stockage et vaporisateurs de liquides cryogéniques : surveillez les niveaux de liquide des réservoirs de secours. Vérifiez les pressions de vide sur les réservoirs de stockage à double paroi pour garantir l’intégrité de l’isolation. Inspectez les vaporisateurs d’air ambiant pour déceler une accumulation excessive de glace. Les ponts de glace entre les ailettes du vaporisateur réduisent considérablement l'efficacité du transfert de chaleur, envoyant potentiellement du liquide cryogénique dans les canalisations en acier au carbone en aval.

Les tâches trimestrielles nécessitent une intervention technique plus approfondie. Ces contrôles identifient une usure progressive que la surveillance quotidienne pourrait manquer. Les techniciens de maintenance doivent se coordonner avec les opérations pour effectuer ces tâches sans perturber la stabilité de l'usine.
Échangeurs de chaleur et colonnes de distillation : Inspectez les données de fonctionnement pour détecter tout signe d'encrassement. Surveillez les chutes de pression différentielle dans les principaux échangeurs de chaleur. Suivez les variations de pression dans les colonnes de rectification pour détecter les inondations internes ou les dommages structurels du garnissage structuré. Une tendance croissante à la chute de pression nécessite une enquête immédiate.
Vannes, SRV et instrumentation : effectuez des tests de course partielle sur les vannes de régulation critiques pour vous assurer qu'elles ne collent pas. Inspectez visuellement les soupapes de sûreté (SRV) et les disques de rupture pour déceler toute corrosion, suintement ou tuyauterie de refoulement bloquée. Étalonnez les analyseurs d'oxygène, d'azote et d'humidité à l'aide de gaz d'étalonnage certifiés pour garantir les lectures de pureté du produit.
Systèmes de filtration : Inspectez les filtres à air d’admission. Remplacez les éléments filtrants en fonction des lectures de pression différentielle plutôt que de l'apparence visuelle uniquement. Nettoyez les grilles d'admission et les capots météo pour empêcher la pénétration de particules d'endommager les turbines du compresseur d'air principal.
Systèmes d’eau de refroidissement : testez la chimie de l’eau des tours de refroidissement. Ajuster le dosage des biocides et des inhibiteurs de corrosion. L’accumulation de tartre dans les refroidisseurs intermédiaires des compresseurs a un impact direct sur l’efficacité de l’usine en augmentant la température de l’air d’alimentation.
Les arrêts annuels ou semestriels impliquent la mise hors ligne de l’usine. Cela permet des inspections invasives et des révisions majeures des composants. Les délais d’exécution nécessitent des mois de planification, de préparation des pièces et de coordination des entrepreneurs.
Inspections internes de la Coldbox : testez l’étanchéité absolue du boîtier de la Coldbox. Évaluez l’isolation en perlite pour déceler ou se dégrader. Effectuez des études thermographiques sur l'ensemble du boîtier pour identifier les points froids cachés avant qu'ils ne compromettent la coque extérieure. Remplissez les niveaux de perlite à l’aide d’un équipement de transfert pneumatique spécialisé.
Tamis moléculaires : évaluez les performances de l'adsorbant grâce aux données de cycle historiques. Prévoyez des cycles de régénération à haute température pour éliminer l’humidité accumulée. Planifiez le remplacement complet des lits d'alumine et de zéolite en fonction de leur cycle de vie opérationnel et des tendances en matière de percée d'humidité. Le remplacement du tamis nécessite un contrôle strict de la poussière et des protocoles d’entrée dans les espaces confinés.
Pompes cryogéniques et détendeurs : planifiez des révisions mécaniques complètes. Remplacez les garnitures mécaniques, les roulements et les labyrinthes de gaz d'étanchéité. Effectuez un équilibrage dynamique des ensembles rotatifs pour garantir un fonctionnement sans vibrations au redémarrage. Inspectez les anneaux de buse d’expansion pour déceler toute érosion.
Recertification du système de sécurité : retirez toutes les soupapes de sécurité et les soupapes de sécurité à pression. Testez-les sur un banc certifié. Recertifiez-les et réinstallez-les pour garantir le strict respect des codes locaux des appareils sous pression. Remplacez tous les disques de rupture ayant atteint leur durée de vie recommandée.
Systèmes électriques et de contrôle : Effectuer des inspections thermographiques des centres de contrôle des moteurs (MCC) et des appareillages de commutation. Nettoyer et resserrer les connexions électriques. Testez les alimentations sans coupure (UPS) et les générateurs de secours pour garantir un arrêt sûr de l'usine en cas de panne du réseau.
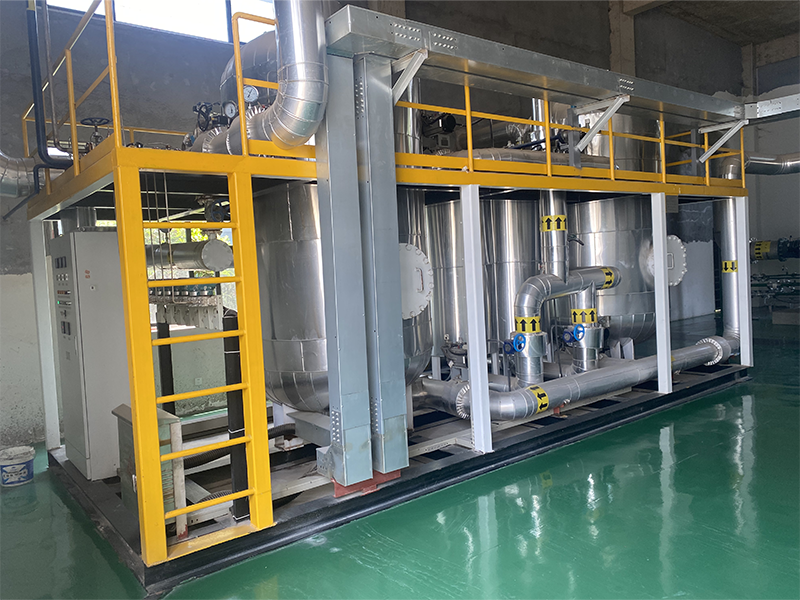
Les directeurs d'usine doivent analyser leurs modèles opérationnels pour exécuter la maintenance. Vous devez décider quelles tâches restent en interne et lesquelles nécessitent une expertise externe. Cette décision a un impact sur la fiabilité, la sécurité et les frais généraux de main-d'œuvre de l'usine.
Catégorie de tâche |
Approche recommandée |
Compétences requises |
|---|---|---|
Journalisation quotidienne et rondes |
Opérations internes |
Connaissance de base des plantes, reconnaissance des dangers. |
Changements de filtres et graissage des vannes |
Entretien interne |
Compétences mécaniques standards, formation LOTO. |
Étalonnage de l'analyseur |
Technologies I&E internes |
Contexte de l'instrumentation, manipulation des gaz d'échelle. |
Brasage de tuyaux en aluminium |
Entrepreneur spécialisé |
Soudage de l'aluminium certifié ASME Section IX. |
Reconstructions d'extension |
OEM ou entrepreneur spécialisé |
Équilibrage des équipements rotatifs de précision, raccord d'étanchéité. |
Enlèvement et remplissage de perlite |
Entrepreneur spécialisé |
Exploitation de camions sous vide, expertise en isolation cryogénique. |
Les tâches de routine telles que la vérification des vibrations, des niveaux d'huile, des filtres et de la pression peuvent généralement être effectuées par les opérateurs de l'usine et les équipes de maintenance. Cependant, les travaux cryogéniques complexes nécessitent un équipement spécialisé et des compétences techniques. Les tâches telles que l'élimination de la perlite, la réparation de l'échangeur thermique en aluminium et la maintenance du système de distillation ne doivent être effectuées que par des spécialistes qualifiés afin d'éviter tout dommage à l'équipement et tout risque pour la sécurité.
Des entrepreneurs spécialisés sont généralement nécessaires pour les révisions majeures d’usines, les réparations de boîtes froides, la relocalisation d’usines et la mise à niveau des systèmes de contrôle. Lorsque vous choisissez un entrepreneur, tenez compte de son expérience en cryogénie, de son dossier de sécurité, de son expérience de projet similaire, de sa gestion des délais et de son accès aux pièces de rechange appropriées. Le bon entrepreneur peut vous aider à effectuer une maintenance complexe en toute sécurité tout en réduisant les retards et les pertes de production.
Cadrez soigneusement les décisions financières derrière les intervalles de maintenance. Vous devez équilibrer les dépenses immédiates de maintenance avec la valeur à long terme de la fiabilité de l’usine. Les mises à niveau des équipements offrent souvent de meilleurs résultats que la réparation continue des composants obsolètes.
La maintenance préventive et basée sur l'état nécessite un investissement initial, mais peut réduire les pannes inattendues et les temps d'arrêt coûteux. La surveillance des vibrations et l'analyse de l'huile permettent de détecter rapidement l'usure du compresseur, permettant ainsi de remplacer les pièces en cas de besoin. L'allongement des intervalles de maintenance peut augmenter la production à court terme, mais cela peut également provoquer un encrassement de l'échangeur de chaleur, des problèmes de vannes et une dégradation du tamis moléculaire, entraînant une consommation d'énergie plus élevée et une efficacité moindre de l'usine.
Les ASU plus anciennes peuvent nécessiter une mise à niveau de leur équipement lorsque la maintenance régulière ne suffit plus. Les commandes DCS modernes peuvent améliorer la stabilité des processus et réduire la charge de travail de l'opérateur, tandis que les composants d'extension améliorés peuvent améliorer l'efficacité et réduire la consommation d'énergie. L’augmentation de la capacité de stockage de liquides cryogéniques peut également fournir davantage d’approvisionnement de secours et aider les usines à gérer la production pendant les périodes de coûts électriques élevés.
Le processus de maintenance lui-même introduit des risques spécifiques pour l’usine. L’ouverture de systèmes cryogéniques fermés les expose au milieu ambiant. Vous devez mettre en œuvre des stratégies d’atténuation strictes pour protéger le personnel et les équipements lors des pannes.
L'ouverture de la tuyauterie de la chambre froide ou des pièces du compresseur pendant la maintenance peut permettre à l'humidité, à l'huile et à la poussière de pénétrer dans le système, créant ainsi de graves risques lors du service d'oxygène. Les composants critiques doivent être maintenus propres et inspectés avant l’installation. Après la maintenance, le système doit être purgé avec de l'azote sec et sans huile pour éliminer l'humidité. Le point de rosée du gaz de purge doit atteindre -60 °C ou moins avant que le refroidissement ne commence pour réduire le risque de blocage par la glace.
Les liquides cryogéniques et les conduites de gaz haute pression nécessitent une isolation stricte avant la maintenance. Les opérateurs doivent utiliser les procédures LOTO et de double blocage et purge appropriées, et le liquide cryogénique piégé doit être purgé en toute sécurité avant d'ouvrir l'équipement. L’entrée dans une chambre froide nécessite également une surveillance continue de l’oxygène, une ventilation, des permis d’entrée et un personnel qualifié, car les fuites d’azote peuvent créer des conditions de faible teneur en oxygène tandis que les fuites d’oxygène peuvent augmenter les risques d’incendie.
Un programme de maintenance discipliné et bien documenté reste la seule méthode fiable pour garantir la durée de vie et la rentabilité de votre actif. Ignorer les contrôles de routine conduit directement à des pannes d’équipement catastrophiques et à un gaspillage d’énergie inacceptable. En mettant en œuvre une surveillance quotidienne stricte et en exécutant les délais d’exécution planifiés, vous maintenez l’efficacité thermodynamique et garantissez la pureté du produit.
Lors de l’évaluation de partenaires de maintenance tiers, donnez la priorité à l’expertise cryogénique, à l’expérience éprouvée en matière de gestion des délais et à la stricte conformité EIGA/CGA/AIGA. Le bon partenaire minimise les temps d’arrêt et exécute les réparations complexes des boîtes froides en toute sécurité.
Agissez immédiatement pour garantir la fiabilité de votre usine :
Téléchargez et personnalisez une version imprimable de la liste de contrôle de maintenance pour vos opérateurs.
Effectuez un audit interne de vos journaux d’inspection quotidiens et hebdomadaires actuels pour identifier les points de données manquants.
Planifiez une évaluation de surveillance basée sur l'état de vos principaux compresseurs et détendeurs d'air.
Contactez un fournisseur de services spécialisé pour définir la prochaine révision majeure de votre usine et obtenir des pièces à long délai de livraison.
R : Des contrôles opérationnels de routine ont lieu quotidiennement et hebdomadairement pour surveiller les vibrations, les températures et les pressions. La maintenance préventive, comme le changement de filtre et le test des vannes, a lieu tous les trimestres. Des révisions majeures, impliquant l'entrée en boîte froide, le remplacement du tamis moléculaire et la révision des compresseurs, se produisent généralement tous les 3 à 5 ans en fonction de la conception de l'usine et des conditions d'exploitation.
R : L'inspection implique des contrôles visuels pour déceler le givrage ou la condensation extérieure, qui indiquent des fuites internes ou des vides d'isolation. Les techniciens effectuent des relevés thermographiques pour détecter les points froids cachés. Vous devez surveiller en permanence le débit de gaz de purge à l'azote pour garantir une pression positive. Enfin, vérifiez la décantation des niveaux d'isolation en perlite et complétez-la par transfert pneumatique si nécessaire.
R : L'encrassement se produit principalement lorsque les impuretés contournent l'unité de pré-purification. L'humidité et le dioxyde de carbone gèlent dans les passages cryogéniques, bloquant ainsi la circulation de l'air. Les particules provenant de filtres dégradés ou de tamis moléculaires détériorés peuvent également obstruer les canaux étroits. L’accumulation de traces d’hydrocarbures présente à la fois des problèmes d’encrassement et de graves risques d’explosion.
R : Le stockage des liquides fait partie intégrante de l’écosystème végétal. Vous devez inspecter les réservoirs de secours pour vérifier l’intégrité de la pression sous vide afin d’éviter une évaporation excessive. Les vaporisateurs doivent être surveillés pour éviter une accumulation importante de glace, qui dégrade le transfert de chaleur et risque d'envoyer du liquide dans les canalisations en acier au carbone. La maintenance de ces composants garantit une alimentation de secours fiable.
R : La durée du délai d’exécution dépend entièrement de l’étendue des travaux. Des pannes mineures pour des réparations de vannes et des changements de filtres peuvent prendre de 3 à 5 jours. Les révisions majeures impliquant la reconstruction du compresseur, le remplacement complet du tamis moléculaire et les réparations internes de la boîte froide peuvent prendre de 2 à 4 semaines de travail continu 24 heures sur 24.
R : La dégradation se manifeste par des chutes de pression différentielles croissantes à travers les lits adsorbants en raison de la poussière. Vous remarquerez une capacité d’adsorption réduite, nécessitant des temps de cycle plus courts entre les régénérations. Le signe le plus critique est une humidité prématurée ou une percée de dioxyde de carbone détectée par les analyseurs avant le début du cycle de régénération programmé.
R : Le gaz de purge maintient une légère pression positive à l’intérieur du boîtier de la glacière. Cela empêche l’air ambiant chargé d’humidité de pénétrer et de geler sur la tuyauterie froide. La surveillance du débit de gaz de purge et l'analyse de sa composition permettent également de détecter précocement les fuites cryogéniques internes, évitant ainsi des dommages structurels majeurs à l'enceinte.


