
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-24 Origen: Sitio


Las paradas no planificadas en la producción de gas criogénico son un duro golpe. Cuando una planta falla, se pierde producto, se ventilan gases costosos y se queman enormes cantidades de energía para volver a la pureza. Gestionar un Unidad de Separación de Aire significa luchar contra el constante desgaste mecánico y termodinámico. Los compresores de alta velocidad vibran y se degradan. Los tamices moleculares pierden su capacidad de adsorción. Las columnas de destilación se estropean. Los recintos de las cajas frías tienen fugas y pierden valor de aislamiento.
Necesita un protocolo de mantenimiento estandarizado que cumpla con EIGA/CGA para evitar que estas realidades físicas arruinen su programa de producción. Un enfoque estricto mantiene estable la pureza del gas, maximiza el rendimiento y mantiene la seguridad del sitio. Desglosaremos una lista de verificación integral y un marco de evaluación de proveedores. Esta guía le brinda los protocolos de campo exactos necesarios para mantener su planta criogénica funcionando de manera confiable, evitando las enormes penalizaciones energéticas de las paradas reactivas.
Costos preventivos versus costos reactivos: el monitoreo rutinario de intercambiadores de calor, enfriadores y compresores reduce los riesgos de fallas catastróficas y optimiza el consumo masivo de energía típico de las ASU.
La integridad de la caja fría no es negociable: la inspección periódica del recinto de la caja fría para comprobar su estanqueidad, el flujo de gas de purga y la degradación de la perlita es un mandato fundamental de seguridad y eficiencia.
Alcance integral: el mantenimiento efectivo de la unidad de separación de aire se extiende más allá del proceso central para incluir tanques de almacenamiento de líquidos criogénicos, vaporizadores y sistemas de rectificación adyacentes.
Cambios estratégicos: las interrupciones anuales o bianuales de la planta requieren un alcance preciso, lo que a menudo requiere contratistas criogénicos externos especializados para reparaciones complejas, reubicaciones de plantas y reemplazos de tamices moleculares.
Cumplimiento y seguridad: el cumplimiento de los boletines de seguridad estándar de la industria (por ejemplo, EIGA, CGA, AIGA) constituye la base para todas las actividades de mantenimiento, mitigando los riesgos asociados con las altas presiones y los líquidos criogénicos.
Tabla de contenido
Un programa de mantenimiento exitoso ofrece resultados operativos específicos y mensurables. Debe mantener la pureza del producto en las corrientes de oxígeno, nitrógeno y argón, a menudo hasta niveles de impurezas de partes por billón. Debe maximizar el rendimiento volumétrico y minimizar el consumo de energía específico. Lograr estos objetivos requiere una intervención proactiva antes de que el desgaste mecánico afecte la eficiencia termodinámica. Cuando el equipo se degrada, la planta consume más electricidad para producir el mismo volumen de gas.
Las fugas, la suciedad del intercambiador de calor y los problemas de refrigeración pueden aumentar la carga del compresor de aire principal y aumentar el consumo de energía. La humedad o el dióxido de carbono que pasa a través de la PPU también pueden congelarse dentro del sistema criogénico, bloqueando los intercambiadores de calor y los equipos de destilación. Estos problemas reducen la eficiencia de la planta y pueden provocar paradas no planificadas que requieren varios días para descongelarse y reiniciarse.
Las plantas criogénicas deben seguir estrictos requisitos de seguridad porque manejan altas presiones, oxígeno líquido y otros fluidos criogénicos. Las fugas de oxígeno pueden aumentar el riesgo de incendio, mientras que la acumulación de hidrocarburos en el oxígeno líquido puede crear peligros graves. La detección periódica de fugas, el monitoreo del aire, la purga de líquidos y la calibración del analizador ayudan a controlar estos riesgos. El mantenimiento también debe seguir las pautas de seguridad relevantes de AIGA y EIGA.
Traducir las comprobaciones de rutina en resultados operativos específicos es el valor central de un programa de mantenimiento estructurado. Verificar los niveles de refrigerante evita la sobrecarga de la unidad de prepurificación. El monitoreo de la vibración previene fallas catastróficas del compresor. Implementando El mantenimiento de la unidad de separación de aire requiere un enfoque basado en el tiempo categorizado por intervalos diarios, mensuales y anuales.
Intervalo de mantenimiento |
Enfoque del componente |
Resultado objetivo |
Acción requerida |
|---|---|---|---|
A diario |
Compresores y PPU |
Prevenir fallas mecánicas; Asegúrese de que el aire de alimentación esté seco. |
Registre la vibración, verifique los niveles de aceite, controle las temperaturas del enfriador. |
Semanalmente |
Caja fría y vaporizadores |
Mantener el aislamiento; evitar la formación de puentes de hielo. |
Verifique el flujo de gas de purga, inspeccione si hay escarcha en la carcasa y descongela los vaporizadores. |
Mensual |
Válvulas y analizadores |
Mantener el control del flujo; garantizar la pureza. |
Válvulas de control de prueba de carrera, calibrar analizadores con gas patrón. |
Trimestral |
Intercambiadores de calor y filtros |
Detectar signos tempranos de incrustaciones; proteger los impulsores. |
Tendencia de presiones diferenciales, reemplazo de elementos filtrantes de admisión. |
Anual |
Sistemas de seguridad y tamices |
Recertificar los recipientes a presión; restaurar la adsorción. |
SRV de prueba de banco, evalúe los tiempos de penetración de los tamices moleculares. |
Las inspecciones diarias constituyen la primera línea de defensa contra la degradación del equipo. Los operadores de la planta deben realizar recorridos físicos y revisar las tendencias de los datos de la sala de control. Depender únicamente de las alarmas del DCS es una estrategia reactiva. Los operadores necesitan mirar, escuchar y sentir el equipo.
Sistemas de compresores: supervise los niveles de vibración en el compresor de aire principal y el compresor de aire de refuerzo mediante sondas de proximidad y acelerómetros de carcasa. Siga de cerca las temperaturas de los rodamientos. Verifique la presión del aceite lubricante y verifique si hay firmas acústicas inusuales que indiquen desgaste mecánico o condiciones de sobretensión inminentes.
Unidad de prepurificación (PPU): verifique los niveles de refrigerante del enfriador diariamente. Inspeccione el sistema de enfriamiento en busca de fugas visibles. Monitoree las temperaturas del agua enfriada para garantizar que el aire de alimentación se enfríe adecuadamente antes de ingresar a los lechos de tamices moleculares. Las altas temperaturas del aire de alimentación reducen drásticamente la capacidad de adsorción de la zeolita.
Gabinete Coldbox: Verifique el flujo continuo de gas de purga de nitrógeno. El gas de purga mantiene una ligera presión positiva, evitando la entrada de humedad ambiental. Controle la carcasa exterior de acero al carbono para detectar congelamiento, sudoración o condensación anormales. El hielo exterior indica fallas en el aislamiento interno, huecos de perlita o fugas en tuberías criogénicas.
Vaporizadores y almacenamiento de líquidos criogénicos: controle los niveles de líquido del tanque de respaldo. Verifique las presiones de vacío en los tanques de almacenamiento de doble pared para garantizar la integridad del aislamiento. Inspeccione los vaporizadores de aire ambiental para detectar acumulación excesiva de hielo. Los puentes de hielo entre las aletas del vaporizador reducen drásticamente la eficiencia de la transferencia de calor, enviando potencialmente líquido criogénico a las tuberías de acero al carbono aguas abajo.

Las tareas trimestrales requieren una intervención técnica más profunda. Estos controles identifican un desgaste progresivo que el monitoreo diario podría pasar por alto. Los técnicos de mantenimiento deben coordinarse con las operaciones para realizar estas tareas sin alterar la estabilidad de la planta.
Intercambiadores de calor y columnas de destilación: Inspeccione los datos operativos para detectar signos de contaminación. Supervise las caídas de presión diferencial en los intercambiadores de calor principales. Realice un seguimiento de las variaciones de presión en las columnas de rectificación para detectar inundaciones internas o daños estructurales en el embalaje estructurado. Una tendencia creciente de caída de presión requiere una investigación inmediata.
Válvulas, SRV e instrumentación: realice pruebas de carrera parcial en válvulas de control críticas para garantizar que no se atasquen. Inspeccione visualmente las válvulas de alivio de seguridad (SRV) y los discos de ruptura en busca de corrosión, fugas o tuberías de descarga bloqueadas. Calibre analizadores de oxígeno, nitrógeno y humedad utilizando gases patrón certificados para garantizar las lecturas de pureza del producto.
Sistemas de filtración: Inspeccione los filtros de aire de admisión. Reemplace los elementos filtrantes basándose en lecturas de presión diferencial en lugar de solo en la apariencia visual. Limpie las rejillas de entrada y las capotas climáticas para evitar que la entrada de partículas dañe los impulsores del compresor de aire principal.
Sistemas de agua de refrigeración: Pruebe la química del agua de la torre de refrigeración. Ajustar la dosificación de biocidas e inhibidores de corrosión. La acumulación de sarro en los intercoolers de los compresores afecta directamente la eficiencia de la planta al elevar la temperatura del aire de alimentación.
Los plazos de entrega anuales o bianuales implican desconectar la planta. Esto permite realizar inspecciones invasivas y revisiones importantes de componentes. Los plazos requieren meses de planificación, preparación de piezas y coordinación de contratistas.
Inspecciones internas de la caja fría: Pruebe la estanqueidad absoluta del recinto de la caja fría. Evalúe el aislamiento de perlita para detectar asentamiento o degradación. Realice estudios termográficos en toda la carcasa para identificar puntos fríos ocultos antes de que comprometan la carcasa exterior. Rellene los niveles de perlita utilizando equipos de transferencia neumática especializados.
Tamices moleculares: evalúe el rendimiento del adsorbente a través de datos históricos del ciclo. Planifique ciclos de regeneración a alta temperatura para eliminar la humedad acumulada. Programe el reemplazo completo de los lechos de alúmina y zeolita según su ciclo de vida operativo y las tendencias de avance de la humedad. El reemplazo de los tamices requiere un estricto control del polvo y protocolos de entrada a espacios confinados.
Bombas criogénicas y expansores: programar revisiones mecánicas completas. Reemplazar sellos mecánicos, cojinetes y laberintos de gas de sellado. Realice un equilibrio dinámico de conjuntos giratorios para garantizar un funcionamiento sin vibraciones al reiniciar. Inspeccione los anillos de la boquilla del expansor en busca de erosión.
Recertificación del sistema de seguridad: Retire todas las válvulas de alivio de seguridad y las válvulas de seguridad de presión. Pruébelos en un banco certificado. Vuelva a certificarlos y reinstálelos para garantizar el estricto cumplimiento de los códigos locales de recipientes a presión. Reemplace todos los discos de ruptura que hayan alcanzado su vida útil recomendada.
Sistemas Eléctricos y de Control: Realizar inspecciones termográficas de centros de control de motores (MCC) y aparamenta. Limpiar y apretar las conexiones eléctricas. Pruebe los sistemas de alimentación ininterrumpida (UPS) y los generadores de respaldo para garantizar el cierre seguro de la planta durante fallas de la red.
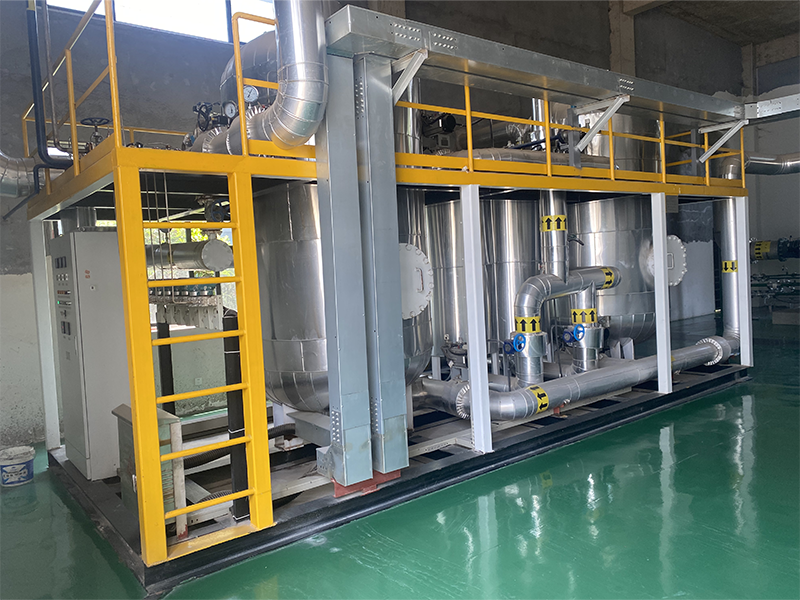
Los gerentes de planta deben analizar sus modelos operativos para ejecutar el mantenimiento. Debe decidir qué tareas permanecen internas y cuáles requieren experiencia externa. Esta decisión afecta la confiabilidad, la seguridad y los gastos generales de mano de obra de la planta.
Categoría de tarea |
Enfoque recomendado |
Conjunto de habilidades requeridas |
|---|---|---|
Registro diario y recorridos |
Operaciones internas |
Familiaridad básica con las plantas, reconocimiento de peligros. |
Cambios de filtros y engrase de válvulas |
Mantenimiento interno |
Habilidades mecánicas estándar, entrenamiento LOTO. |
Calibración del analizador |
Técnicos internos de I&E |
Experiencia en instrumentación, manejo de gas patrón. |
Soldadura de tubos de aluminio |
Contratista especializado |
Soldadura de aluminio certificada ASME Sección IX. |
Reconstrucciones de expansores |
OEM o contratista especializado |
Equilibrio de equipos giratorios de precisión, ajuste de sellos. |
Eliminación y relleno de perlita |
Contratista especializado |
Operación de camiones de vacío, experiencia en aislamiento criogénico. |
Las tareas rutinarias, como comprobar la vibración, los niveles de aceite, los filtros y la presión, normalmente pueden ser realizadas por los operadores de la planta y los equipos de mantenimiento. Sin embargo, el trabajo criogénico complejo requiere equipos especializados y habilidades técnicas. Tareas como la extracción de perlita, la reparación del intercambiador de calor de aluminio y el mantenimiento del sistema de destilación solo deben ser realizadas por especialistas capacitados para evitar daños al equipo y riesgos de seguridad.
Generalmente se necesitan contratistas especializados para cambios importantes de plantas, reparaciones de cajas frías, reubicación de plantas y actualizaciones de sistemas de control. Al elegir un contratista, considere su experiencia criogénica, historial de seguridad, experiencia en proyectos similares, gestión de plazos y acceso a repuestos adecuados. El contratista adecuado puede ayudar a completar un mantenimiento complejo de forma segura y, al mismo tiempo, reducir retrasos y pérdidas de producción.
Enmarque cuidadosamente las decisiones financieras detrás de los intervalos de mantenimiento. Debe equilibrar el gasto inmediato de mantenimiento con el valor a largo plazo de la confiabilidad de la planta. Las actualizaciones de equipos a menudo brindan mejores retornos que la reparación continua de componentes obsoletos.
El mantenimiento preventivo y basado en condiciones requiere una inversión inicial, pero puede reducir fallas inesperadas y costosos tiempos de inactividad. El monitoreo de vibraciones y el análisis de aceite ayudan a detectar tempranamente el desgaste del compresor, lo que permite reemplazar las piezas cuando sea necesario. Extender los intervalos de mantenimiento puede aumentar la producción a corto plazo, pero también puede provocar obstrucción en el intercambiador de calor, problemas en las válvulas y degradación del tamiz molecular, lo que lleva a un mayor uso de energía y una menor eficiencia de la planta.
Las ASU más antiguas pueden necesitar actualizaciones de equipos cuando el mantenimiento regular ya no es suficiente. Los controles DCS modernos pueden mejorar la estabilidad del proceso y reducir la carga de trabajo del operador, mientras que los componentes expansores actualizados pueden mejorar la eficiencia y reducir el consumo de energía. El aumento de la capacidad de almacenamiento de líquidos criogénicos también puede proporcionar más suministro de respaldo y ayudar a las plantas a gestionar la producción durante períodos de altos costos de electricidad.
El propio proceso de mantenimiento introduce peligros específicos para la planta. Abrir sistemas criogénicos cerrados los expone al ambiente. Debe implementar estrategias de mitigación estrictas para proteger al personal y al equipo durante los cortes.
Abrir las tuberías de la caja fría o las piezas del compresor durante el mantenimiento puede permitir que entre humedad, aceite y polvo al sistema, creando riesgos graves en el servicio de oxígeno. Los componentes críticos deben mantenerse limpios e inspeccionados antes de la instalación. Después del mantenimiento, el sistema debe purgarse con nitrógeno seco y sin aceite para eliminar la humedad. El punto de rocío del gas de purga debe alcanzar -60 °C o menos antes de que comience el enfriamiento para reducir el riesgo de obstrucción por hielo.
Los líquidos criogénicos y las líneas de gas de alta presión requieren un aislamiento estricto antes del mantenimiento. Los operadores deben utilizar procedimientos LOTO y de doble bloqueo y purga adecuados, y el líquido criogénico atrapado debe ventilarse de forma segura antes de abrir el equipo. La entrada a la caja fría también requiere monitoreo continuo de oxígeno, ventilación, permisos de entrada y personal capacitado porque las fugas de nitrógeno pueden crear condiciones de bajo oxígeno, mientras que las fugas de oxígeno pueden aumentar los riesgos de incendio.
Un programa de mantenimiento disciplinado y bien documentado sigue siendo el único método confiable para salvaguardar la vida útil y la rentabilidad de sus activos. Ignorar las comprobaciones rutinarias conduce directamente a fallos catastróficos del equipo y a un desperdicio de energía inaceptable. Al implementar un estricto control diario y ejecutar los plazos de entrega planificados, se mantiene la eficiencia termodinámica y se garantiza la pureza del producto.
Al evaluar socios de mantenimiento externos, dé prioridad a la experiencia criogénica, la experiencia comprobada en gestión de cambios y el estricto cumplimiento de EIGA/CGA/AIGA. El socio adecuado minimiza el tiempo de inactividad y ejecuta reparaciones complejas de cajas frías de forma segura.
Tome medidas inmediatas para garantizar la confiabilidad de su planta:
Descargue y personalice una versión imprimible de la lista de verificación de mantenimiento para sus operadores.
Realice una auditoría interna de sus registros de inspección diarios y semanales actuales para identificar puntos de datos faltantes.
Programe una evaluación de monitoreo basada en la condición para sus principales compresores y expansores de aire.
Póngase en contacto con un proveedor de servicios especializado para evaluar la próxima renovación importante de su planta y asegurar piezas de largo plazo.
R: Se realizan verificaciones operativas de rutina diariamente y semanalmente para monitorear la vibración, las temperaturas y las presiones. El mantenimiento preventivo, como cambios de filtros y pruebas de válvulas, se realiza trimestralmente. Los cambios importantes, que implican la entrada a la caja fría, el reemplazo de tamices moleculares y la revisión de compresores, generalmente ocurren cada 3 a 5 años, según el diseño de la planta y las condiciones operativas.
R: La inspección implica controles visuales para detectar escarchado o condensación exterior, lo que indica fugas internas o huecos de aislamiento. Los técnicos realizan estudios termográficos para detectar puntos fríos ocultos. Debe monitorear continuamente el flujo de gas de purga de nitrógeno para garantizar una presión positiva. Finalmente comprobar los niveles de aislamiento de la perlita para su sedimentación y completarlo mediante trasvase neumático si fuera necesario.
R: La contaminación ocurre principalmente cuando las impurezas pasan por alto la unidad de prepurificación. La humedad y el dióxido de carbono se congelan dentro de los conductos criogénicos, bloqueando el flujo de aire. La derivación de partículas de filtros degradados o tamices moleculares deteriorados también puede obstruir los canales estrechos. La acumulación de trazas de hidrocarburos presenta tanto problemas de incrustaciones como graves riesgos de explosión.
R: El almacenamiento de líquidos es parte integral del ecosistema vegetal. Debe inspeccionar los tanques de respaldo para verificar la integridad de la presión de vacío para evitar una ebullición excesiva. Los vaporizadores requieren monitoreo para evitar una acumulación severa de hielo, que degrada la transferencia de calor y corre el riesgo de enviar líquido a las tuberías de acero al carbono. El mantenimiento de estos componentes garantiza un suministro de respaldo confiable.
R: La duración del plazo de entrega depende enteramente del alcance del trabajo. Las interrupciones menores para reparaciones de válvulas y cambios de filtros pueden demorar de 3 a 5 días. Las revisiones importantes que implican reconstrucción de compresores, reemplazo completo de tamices moleculares y reparaciones internas de la caja fría pueden requerir de 2 a 4 semanas de trabajo continuo las 24 horas del día.
R: La degradación se manifiesta como una creciente caída de presión diferencial a través de los lechos adsorbentes debido al polvo. Notará una capacidad de adsorción reducida, lo que requerirá tiempos de ciclo más cortos entre regeneraciones. El signo más crítico es la penetración prematura de humedad o dióxido de carbono detectada por los analizadores antes de que comience el ciclo de regeneración programado.
R: El gas de purga mantiene una ligera presión positiva dentro de la carcasa de la caja fría. Esto evita que el aire ambiental cargado de humedad entre y se congele en las tuberías frías. Monitorear el flujo de gas de purga y analizar su composición también ayuda a detectar fugas criogénicas internas de manera temprana, evitando daños estructurales importantes al gabinete.


