
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-22 Origine : Site


La consommation d'énergie détermine la viabilité financière de la production de gaz cryogénique. La consommation électrique représente 70 à 80 % des dépenses totales de fonctionnement dans la plupart des installations. Les opérateurs sont aujourd’hui confrontés à un double défi. Les coûts mondiaux de l’énergie industrielle augmentent de manière imprévisible tandis que les obligations en matière de développement durable deviennent plus strictes. Cette combinaison comprime considérablement les marges d’exploitation des installations s’appuyant sur une infrastructure existante. Vous ne pouvez pas compter sur une maintenance de base pour rester compétitif. Vous avez besoin d’un processus d’évaluation structuré pour identifier les gains d’efficacité réels. Nous explorerons comment les mises à niveau matérielles, les contrôles avancés des processus, les optimisations thermodynamiques et les stratégies de réponse à la demande génèrent des retours vérifiables. Vous apprendrez à évaluer systématiquement votre usine, à cibler les plus grands puits d'énergie et à mettre en œuvre des mises à niveau qui réduisent directement la consommation d'énergie spécifique.
Les optimisations du compresseur d'air principal (MAC) et du compresseur de produit, ainsi que les entraînements à vitesse variable (VSD), offrent l'impact immédiat le plus élevé sur la réduction de la puissance de base.
Les logiciels Advanced Process Control (APC) et Model Predictive Control (MPC) peuvent réduire la consommation d'énergie spécifique de 2 % à 5 % sans nécessiter de lourdes dépenses d'investissement (CAPEX).
L'optimisation des systèmes auxiliaires, tels que les unités de pré-purification (PPU) et les réseaux d'eau de refroidissement, permet d'obtenir des gains d'efficacité thermodynamique cumulatifs.
L'évaluation des mises à niveau nécessite d'équilibrer les gains d'efficacité thermodynamique avec les contraintes de pureté du produit, la volatilité des prix du réseau et les temps d'arrêt potentiels de l'usine.
Des garanties de performance et un audit de base rigoureux sont essentiels lors de la présélection de fournisseurs pour des projets d'optimisation énergétique dans les usines de séparation de l'air.
Table des matières
La réduction de la consommation énergétique des unités de séparation d’air (ASU) commence par l’identification des principaux utilisateurs d’énergie et l’établissement de références de performances fiables. Les compresseurs, les équipements de purification et les systèmes de réfrigération sont des domaines importants pour l’amélioration de l’efficacité.
Le compresseur d’air principal (MAC) est généralement l’un des plus gros consommateurs d’électricité dans une usine de séparation cryogénique de l’air.
Parmi les autres grands consommateurs d’énergie figurent :
Compresseur d'air d'appoint (BAC) : Fournit une compression supplémentaire si nécessaire.
Compresseurs de produits : fournissent de l'oxygène ou de l'azote à des pressions spécifiées.
Systèmes de réfrigération : fourniture de refroidissement pour la séparation cryogénique et la production de liquides.
Offres Jinhua Gaz Unités avancées de séparation d’air cryogénique pour la production industrielle d’oxygène et d’azote.
L’équipement de soutien contribue également aux coûts totaux d’exploitation.
Les réchauffeurs de régénération de pré-purification, les pompes à eau de refroidissement et les systèmes de ventilation consomment de l'énergie pendant leur fonctionnement continu.
L'optimisation de ces systèmes peut réduire la consommation des services publics sans nécessiter de modifications majeures de l'usine.
La consommation électrique spécifique (SPC) mesure l'électricité nécessaire pour produire une unité de gaz, communément exprimée en kWh/Nm³.
Les opérateurs doivent surveiller :
Consommation totale d'électricité.
Production d'oxygène et d'azote.
Pureté du produit et pression de livraison.
Eau de refroidissement et autres consommations de services publics.
Performances de l'équipement sous différentes charges de fonctionnement.
Les comparaisons doivent utiliser des conditions de production et des limites de mesure cohérentes.
Un audit énergétique structuré permet d'identifier les inefficacités des équipements avant d'investir dans des mises à niveau.
Domaine de vérification |
Mesure clé |
Objectif principal |
|---|---|---|
Compresseurs d'air |
Puissance, pression, débit |
Identifier les pertes de compression |
Système d'épuration |
Perte de charge, énergie de régénération |
Améliorer l’efficacité de la purification |
Échangeurs de chaleur |
Différence de température |
Évaluer les performances thermiques |
Sortie du produit |
Débit, pureté, pression |
Vérifier l'efficacité de la production |
Utilitaires de l'usine |
Eau de refroidissement, pompes, réchauffeurs |
Identifier la consommation d’énergie auxiliaire |
Les audits énergétiques doivent comparer les données d’exploitation actuelles avec les spécifications de conception des équipements et les performances historiques.
L'optimisation des compresseurs offre d'importantes opportunités pour réduire la consommation d'énergie dans les usines de séparation d'air existantes. Les mises à niveau les plus efficaces dépendent de l’état de l’équipement, de la charge d’exploitation et des exigences de production.
Des turbines de compresseur, des diffuseurs et des systèmes de contrôle d'entrée améliorés peuvent augmenter l'efficacité de la compression.
Pour les installations vieillissantes, les exploitants doivent évaluer l’état mécanique et les performances réelles avant d’envisager le remplacement de l’équipement.
Les économies d’énergie attendues nécessitent des calculs techniques spécifiques au projet.
Les variateurs de vitesse ajustent la vitesse du moteur du compresseur en fonction de la demande de fonctionnement.
Ils peuvent améliorer l'efficacité à charge partielle dans des applications appropriées, en particulier lorsque les exigences de production varient.
Cependant, les VSD ne conviennent pas à toutes les configurations de compresseurs. Les limites de fonctionnement, la protection contre les surtensions et la compatibilité du système doivent être évaluées.
Les refroidisseurs intermédiaires éliminent la chaleur entre les étages de compression , réduisant ainsi l'énergie nécessaire à une compression ultérieure.
L’encrassement ou de mauvaises performances de refroidissement peuvent augmenter la consommation électrique du compresseur.
Un nettoyage régulier, une surveillance de la température et une gestion de l'eau de refroidissement contribuent à maintenir l'efficacité opérationnelle.
Les compresseurs de produits doivent fonctionner efficacement à la pression de refoulement et au débit requis.
Les améliorations potentielles comprennent un contrôle approprié de la capacité, la maintenance du système de refroidissement et des inspections mécaniques.
Les compresseurs d’oxygène nécessitent également des contrôles stricts en matière de compatibilité des matériaux, de propreté et de sécurité.
Pour les acheteurs industriels évaluant des solutions d'équipement complètes, explorez Jinhua Gas Gamme d'usines de séparation d'air .
Zone d'optimisation |
Action recommandée |
Avantage potentiel |
|---|---|---|
Aérodynamique du compresseur |
Évaluer les performances de la turbine et du diffuseur |
Efficacité de compression améliorée |
Contrôle de capacité |
Examinez le VSD ou d’autres options de contrôle |
Meilleur fonctionnement à charge partielle |
Refroidisseurs intermédiaires |
Nettoyer et surveiller le transfert de chaleur |
Travail de compression réduit |
Compresseurs de produits |
Optimiser le contrôle de la pression et du débit |
Diminution des pertes d'exploitation |
Entretien préventif |
Surveiller les vibrations et la lubrification |
Fiabilité améliorée des équipements |
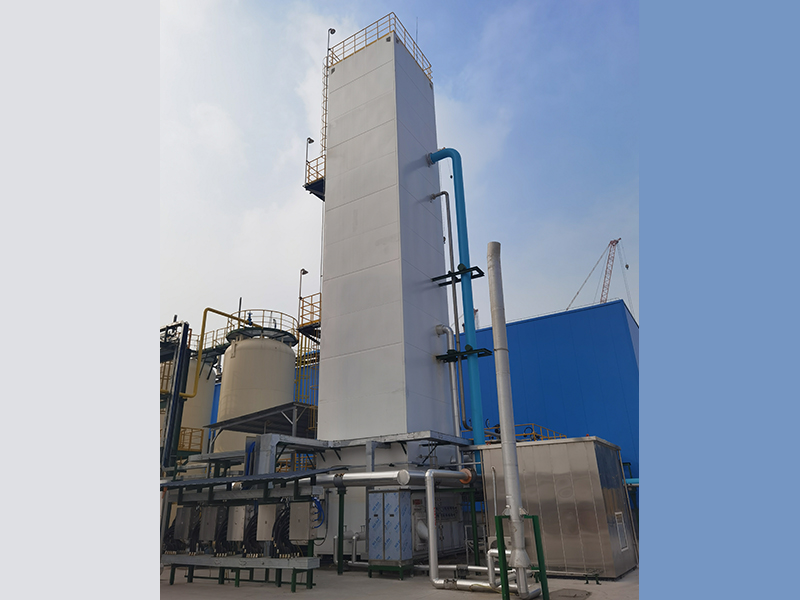
L'automatisation avancée aide les usines de séparation de l'air à réduire leur consommation d'énergie, à améliorer la stabilité des processus et à répondre à l'évolution de la demande de gaz. Des technologies telles que Advanced Process Control (APC) et Model Predictive Control (MPC) peuvent optimiser les paramètres de fonctionnement sans modifications mécaniques importantes.
Les systèmes APC et MPC utilisent les données de processus pour optimiser les performances de l'usine.
Contrairement au contrôle PID traditionnel, le MPC peut prédire le comportement du processus et coordonner plusieurs paramètres de fonctionnement. Cela peut aider à réduire la pression inutile du compresseur, à stabiliser la pureté du gaz et à améliorer l’efficacité globale.
Pour les applications industrielles, Jinhua Gas propose Unités cryogéniques avancées de séparation de l’air avec capacités automatisées de surveillance et de contrôle des processus.
L’optimisation de la pression du compresseur et des conditions de distillation peut réduire la consommation d’énergie inutile.
Les systèmes de contrôle avancés peuvent ajuster la pression de refoulement du compresseur, le reflux de la colonne et le débit du processus en fonction de la demande de fonctionnement.
Pour la récupération de l'argon, des conditions d'alimentation stables et un contrôle approprié du reflux aident à maintenir la qualité du produit et l'efficacité de la séparation.
Les systèmes de suivi de charge ajustent la production des plantes en fonction de l’évolution de la demande en oxygène et en azote.
Le contrôle coordonné des compresseurs, des colonnes de distillation et des systèmes de réfrigération permet de maintenir un fonctionnement stable à différents taux de production.
Cependant, les changements de charge automatisés doivent rester dans les limites validées du processus et de l'équipement.
Les équipements auxiliaires peuvent consommer individuellement moins d’énergie que les compresseurs principaux, mais leur fonctionnement continu en fait un élément important de l’efficacité globale de l’usine.
Les unités de pré-purification (PPU) éliminent l'humidité et le dioxyde de carbone avant la séparation cryogénique.
Les cycles de régénération doivent correspondre aux performances de l'adsorbant et aux conditions de fonctionnement.
Lorsque la conception du système le permet, une régénération surveillée ou adaptative peut réduire la consommation inutile de chauffage et de gaz de purge.
Cependant, la régénération doit avoir lieu avant que les contaminants n’atteignent des niveaux dangereux.
Facteur |
Régénération à temps fixe |
Régénération adaptative |
|---|---|---|
Contrôle des cycles |
Horaire prédéterminé |
Basé sur des données d'exploitation validées |
Consommation d'énergie |
Peut inclure un chauffage inutile |
Potentiellement mieux optimisé |
Surveillance |
Commandes de fonctionnement standard |
Capteurs et commandes supplémentaires |
Considération principale |
Simple et prévisible |
Nécessite une surveillance et des garanties fiables |
Les pompes à eau de refroidissement doivent correspondre aux besoins réels de refroidissement.
Les entraînements à vitesse variable (VSD) peuvent réduire la consommation d'électricité lorsque les conditions de fonctionnement permettent des vitesses de pompe inférieures.
Les opérateurs doivent surveiller le débit d’eau, la température et les exigences de refroidissement de l’équipement pour maintenir un fonctionnement fiable.
Les ventilateurs des tours de refroidissement peuvent utiliser un contrôle automatique de la vitesse pour répondre aux conditions ambiantes changeantes.
Le fonctionnement optimisé du ventilateur peut réduire la consommation d'électricité pendant les périodes plus fraîches tout en maintenant les températures requises de l'eau de refroidissement.
L'échangeur de chaleur cryogénique principal transfère la chaleur entre l'air entrant et les flux de gaz sortants.
La surveillance des différences de température et des chutes de pression aide les opérateurs à identifier un transfert de chaleur inefficace.
Le maintien d’une bonne répartition du débit et de la propreté de l’équipement favorise des performances thermiques stables.
Les turbodétendeurs assurent la réfrigération nécessaire à la séparation cryogénique de l'air.
Leurs performances dépendent de l’état de l’équipement, de la pression de fonctionnement et du flux du processus.
Une inspection régulière et des contrôles de fonctionnement appropriés aident à maintenir l’efficacité de la réfrigération.
Jinhua Gas L’usine de séparation d’air cryogénique haute performance pour la fabrication de l’acier intègre un échange thermique cryogénique, une expansion et une surveillance automatisée pour la production continue de gaz industriels.
La réduction des pertes de pression inutiles peut améliorer l’efficacité globale de la séparation de l’air.
Les points d’inspection importants comprennent :
Filtres à air d'admission.
Matériel d'épuration.
Échangeurs de chaleur.
Vannes de régulation et tuyauterie.
Les opérateurs doivent identifier les chutes de pression excessives et les corriger sans compromettre la sécurité du processus ou les performances de séparation.
La maintenance préventive permet de préserver l’efficacité énergétique et de réduire les temps d’arrêt imprévus.
Surveillez la pression différentielle du filtre et inspectez régulièrement les performances de filtration.
Remplacez les filtres en fonction des spécifications de l'équipement et des conditions de fonctionnement réelles plutôt que de l'apparence visuelle uniquement.
Les vibrations du compresseur, l’état des roulements et la qualité de la lubrification influencent la fiabilité de l’équipement.
Une surveillance régulière des vibrations et une analyse de l'huile peuvent aider à détecter les problèmes mécaniques avant que des pannes graves ne surviennent.
Les fuites de gaz augmentent les pertes d'énergie et peuvent créer des risques pour la sécurité.
Effectuer des inspections de routine des systèmes d'air comprimé, des connexions d'air des instruments, des vannes et de la tuyauterie.
Les tests d'étanchéité sur les équipements cryogéniques ou fonctionnant à l'oxygène doivent suivre les procédures approuvées.
L'isolation de la boîte froide limite les fuites de chaleur dans le processus cryogénique.
Inspectez le boîtier de la boîte froide, l'état de l'isolation et les systèmes de purge ou de contrôle de pression applicables.
L'intrusion d'humidité ou les dommages à l'isolation doivent être examinés rapidement par un personnel qualifié.
Équipement |
Inspection principale |
Bénéfice attendu |
|---|---|---|
Filtres à air |
Pression différentielle |
Résistance réduite au flux d’air |
Compresseurs |
Vibrations et lubrification |
Fiabilité améliorée |
PUB |
Performances d'adsorption et de régénération |
Purification stable |
Échangeurs de chaleur |
Température et pression |
Meilleures performances thermiques |
Boîte froide cryogénique |
Intégrité de l'isolation |
Fuite de chaleur réduite |
Systèmes de contrôle |
Capteurs et alarmes |
Fonctionnement stable |
Le transfert de charge peut contribuer à réduire les coûts de l’électricité lorsque les tarifs de l’électricité varient tout au long de la journée.
Les usines disposant d’un stockage approprié d’oxygène liquide ou d’azote peuvent ajuster leurs calendriers de production pour profiter de la baisse des prix de l’électricité.
Cependant, la capacité de stockage, les charges d'exploitation minimales, la demande de gaz et les exigences d'approvisionnement en produits doivent être prises en compte.
Certaines usines industrielles de séparation de l’air peuvent participer à des programmes de réponse à la demande d’électricité.
Ces programmes récompensent les installations éligibles qui réduisent ou ajustent leur consommation d'électricité pendant des périodes spécifiées.
La participation dépend des règles du marché local de l’électricité, de la flexibilité des installations et des obligations contractuelles d’approvisionnement en gaz.
L’approvisionnement en électricité renouvelable peut soutenir la production de gaz industriel à faible émission de carbone.
Les opérateurs de séparation de l'air peuvent évaluer les accords d'achat d'énergie renouvelable ou la planification de la production en fonction de la disponibilité de l'électricité.
Toutefois, l’approvisionnement continu en gaz et l’exploitation sûre des installations doivent rester les principales exigences.
Pour les acheteurs industriels, la meilleure solution doit équilibrer :
Capacité de production et pureté du gaz.
Consommation d'énergie spécifique.
Capacités de contrôle automatisées.
Flexibilité de charge et stabilité de fonctionnement.
Exigences d'entretien.
Coûts d’électricité et d’exploitation à long terme.
Explorez Jinhua Gas Solutions d'usines de séparation d'air pour la production personnalisée d'oxygène, d'azote et d'argon.
Contactez Jinhua Gas pour discuter de la capacité de l'usine, de la pureté du gaz, des exigences d'automatisation et des objectifs d'efficacité énergétique.

Consultez la comparaison suivante des stratégies d’optimisation courantes. Cette matrice équilibre la réduction d'énergie attendue par rapport au temps de mise en œuvre et au capital requis.
Stratégie d'optimisation |
Temps de mise en œuvre |
Réduction d’énergie attendue |
Niveau de CAPEX |
|---|---|---|---|
Contrôle de processus avancé (MPC) |
3 à 6 mois |
2% à 5% |
Faible |
Régénération PPU basée sur la demande |
1 à 3 mois |
1% à 2% |
Faible |
Installation du compresseur VSD |
6 à 12 mois |
5% à 10% |
Haut |
Modernisation de la turbine aérodynamique |
9 à 18 mois |
4% à 8% |
Haut |
VSD du système d'eau de refroidissement |
2 à 4 mois |
1% à 3% |
Moyen |
Déplacement de charge (stockage de liquides) |
Immédiat (si des réservoirs existent) |
Réduction des coûts (pas d'énergie) |
Aucun |
Installez des compteurs d'énergie de haute précision sur toutes les principales alimentations des compresseurs pour établir une référence énergétique précise.
Déployez le logiciel Model Predictive Control pour automatiser la réduction de pression dynamique et resserrer les taux de reflux de la colonne d'argon.
Améliorez votre unité de pré-purification vers un cycle de régénération basé sur la demande à l'aide d'analyseurs de CO2 et d'humidité.
Évaluez votre compresseur d’air principal pour des modifications de turbine aérodynamique ou l’intégration d’un entraînement à vitesse variable.
Mettez en œuvre une routine quotidienne de surveillance de la pression différentielle pour les filtres à air d’admission afin d’éviter une panne de compresseur.
R : Les objectifs varient considérablement en fonction de la gamme de produits et de la taille de l'usine. Une usine moderne produisant de l’oxygène gazeux atteint généralement entre 0,35 et 0,45 kWh/Nm3. Les usines produisant de grands volumes de produits liquides auront une consommation d’énergie spécifique nettement plus élevée en raison de l’énergie de liquéfaction requise.
R : Vous devriez effectuer un audit énergétique complet tous les trois à cinq ans. Vous devez surveiller en permanence les indicateurs de performance clés tels que la consommation électrique spécifique et l’efficacité polytropique du compresseur via votre système de contrôle distribué.
R : Oui, la mise à niveau des VSD est courante. Vous devez d’abord effectuer une analyse des vibrations de torsion. La modification de la vitesse de fonctionnement peut exciter les fréquences naturelles de la dynamique du rotor, provoquant potentiellement de graves dommages mécaniques au train de compresseurs.
R : L’air ambiant plus chaud est moins dense. Le compresseur d'air principal doit déplacer un volume d'air réel plus important pour fournir le même débit massique d'oxygène ou d'azote. Des températures plus élevées de l'eau de refroidissement réduisent l'efficacité du refroidisseur intermédiaire, augmentant ainsi le travail spécifique du compresseur.
R : Non. Le logiciel APC agit comme un pilote automatique, gérant les ajustements thermodynamiques minute par minute. Cela permet à vos opérateurs de se concentrer sur des tâches de niveau supérieur, la sécurité de l'usine, la surveillance des équipements et la planification stratégique de la production plutôt que de peaufiner constamment les boucles PID.
R : Vous le mesurez en calculant l’efficacité isentropique. Comparez la chute de température réelle à travers la turbine à la chute de température maximale théorique pour les pressions d'entrée et de sortie données. Une baisse de l’efficacité isentropique indique une usure interne ou une fuite du joint.


